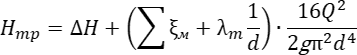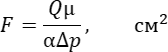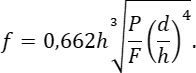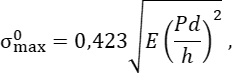|


|
 |
|
|
|
|
|
Под общ. ред. И.В. Бармина
Москва 2005
|


ГЛАВА 4 О.П. Гудков, Б.К. Гончаров 4.1. Назначение и технологические особенности средств заправки ракет высококипящими компонентами топлива Высококипящие компоненты топлива (окислитель и горючее) обладают разными физико-химическими свойствами и в ракетно-космической технике используются на заправочных станциях для заправки баков разгонных блоков и космических аппаратов, а на стартовых комплексах для заправки баков ракет-носителей. Некоторые из них токсичны или агрессивны. При разработке средств заправки для таких компонентов топлива возникает необходимость поиска и реализации специальных технических решений, связанных с их воздействием на заправочные средства, а в случае пролива и испарения компонента – также и с воздействием на окружающую среду и обслуживающий персонал. Следует отметить, что высококипящие компоненты топлива наибольшее применение нашли в боевых ракетных комплексах, несмотря на более низкие баллистические характеристики при их использовании для двигателей ракет по сравнению с низкокипящими компонентами топлива. Это, в основном, связано с возможностью длительного хранения этих компонентов топлива при обычных температурах в наземных системах заправки и в баках ракет без потерь их качеств и способностью самовоспламенения при контакте между собой. В ряде случаев высококипящие компоненты топлива используются и в РКН. примером являются РН в действующих ракетных комплексах «Протон-К» и «Протон-М». На начальном этапе создания ракетной техники для заправки ракет помимо жидкого кислорода использовались высококипящие компоненты топлива, такие как концентрированный раствор этилового спирта, пероксид водорода, керосин и азотная кислота. В последующие годы для заправки баков ракег наряду с низкокипящими использовались и высококипящие компоненты топлива, представленные в табл. 4.1. Таблица 4.1 Высококипящие компоненты топлива,
Заправка баков ракет этими компонентами топлива может быть осуществлена из емкостей передвижных фунтовых и железнодорожных агрегатов или из емкостей, стационарно расположенных в помещениях строительных сооружений ЗС и СК.. Заправка баков ракет осуществляется по объему или весу выдаваемого компонента. Один из объемных способов основан на использовании датчиков контроля уровня (СКУ), установленных на соответствующих уровнях в баках ракеты. Он обеспечивает заправку баков ракеты в двухступенчатом режиме, сначала: с большим расходом подачи компонента и последующим переходом по сигналам датчиков СКУ ракеты на подачу с малым расходом, а по достижении заданного уровня компонента в баке ракеты процесс заправки прекращается. Этот способ нашел широкое применение при заправке баков РКН на СК. В существующих системах для заправки баков ракет компонентами топлива используют насосный или вытеснительный способы подачи компонента. При насосном способе для обеспечения запуска насоса и его работы без кавитации проводят наддув расходной емкости сжатым газом до давления 0,07-0,29 МПа, открывают арматуру на напорной линии и производят заполнение насоса и напорных трубопроводов компонентом топлива. В отдельных случаях при расположении емкости агрегата и баков ракеты на различных по высоте уровнях, заправка может быть осуществлена самотеком компонента. Ряд технологических операций на отдельных СК при подготовке к заправке ракеты выполняется обслуживающим персоналом в ручном режиме (раскладка и стыковка коммуникаций при подготовке операций заполнения расходных емкостей системы компонентами топлива, при стыковке системы с другими агрегатами СК и ракетой). При выполнении операций заправки баков ракеты компонентами топлива в дистанционно-автоматическом режиме контроль за протекающим технологическим процессом (с возможностью ручного вмешательства в него) осуществляется оператором по приборам и сигналам на пульте системы управления заправкой. За последние десятилетия при создании СК для РКН обозначилась тенденция, направленная на обеспечение оптимальной механизации и автоматизации выполняемых технологических процессов при подготовке ракет к пуску, при этом не исключалась возможность выполнения обслуживающим персоналом отдельных операций в ручном режиме при подготовке оборудования к заправке ракеты компонентами топлива. Применительно к СК средства заправки, создаваемые в соответствии с ТЗ головного конструкторского предприятия по СК и исходными данными по ракете, должны обеспечивать:
На ряде СК по требованию разработчиков ракет осуществляются технологические операции: для одних ракет – по рассыщению (дегазирование) компонентов топлива. заправляемых в баки ракет, от газов, растворенных в компонентах топлива, а для других – по насыщению компонентов топлива гелием до заданной концентрации. При разработке заправочных систем и определении способа заправки баков ракеты исходят из того, что конструктивные решения оборудования во многом определяются компонентом топлива, с которым оно контактирует. При этом учитывают:
В то же время должное внимание уделяется вопросам надежности и безопасности проведения на системах заправки вспомогательных и технологических операций, а также их оптимальной механизации и автоматизации; выбору материалов, из которых создаются основное оборудование заправочных систем и их комплектующие элементы; пассивации внутренних полостей емкостей, трубопроводов; элементам теплозащиты и др. 4.2. Оборудование систем заправки высококипящими компонентами топлива (создание и развитие) При создании в нашей стране первых образцов агрегатов, предназначенных для заправки ракет высококипящими компонентами топлива, были использованы результаты экспериментально-исследовательских работ по отдельным видам химических продуктов, проведенных ранее научно-исследовательскими организациями; опыт эксплуатации отечественных предприятий химического профиля, а также конструктивные решения заправочных средств немецкого ракетного комплекса ФАУ-2. По мере развития ракетной техники в составе оборудования заправочных станций и стартовых комплексов совершенствовались средства заправки ракет компонентами топлива, что обеспечивало на всех этапах создания наземных технологических объектов более эффективное выполнение принятых технологических процессов, повышение надежности и безопасности проведения работ при подготовке ракет к пуску. Это реализовывалось созданием более совершенных систем заправки, их комплектующих элементов и контрольно-измерительной аппаратуры. В начале 50-х годов прошлого столетия ГСКБ Спецмаш (КБОМ) с участием ГСКБ Дормаш (КБТМ) впервые в нашей стране разработали и передали в эксплуатацию передвижные грунтовые заправщики, предназначенные для заправки ракет Р-1 и Р-2 концентрированным раствором этилового спирта и пероксидом водорода. Заправка баков этих ракет осуществлялась перекачиванием компонентов топлива насосами или выдавливанием из емкостей агрегатов сжатым газом. Процесс заправки и его окончание во многих случаях осуществлялись по сигналам датчиков контроля уровня, размещенных в баках ракеты. Позднее для обеспечения заправки ракеты Р-5 этими же компонентами топлива, но в большем объеме, ранее созданные заправочные агрегаты были доработаны, а технология их работы на СК уточнена. С учетом опыта эксплуатации СК ракеты Р-5 в середине 50-х годов наряду с другими агрегатами для заправки ракеты Р-5М были созданы специальный спиртозаправщик на трехосном автоприцепе и подогреватель-заправщик пероксида водорода, более простой в эксплуатации и обеспечивающий заправку ракеты одной дозой компонента. В эти же годы под руководством ГСКБ Спецмаш с участием Ждановского завода тяжелого машиностроения и Сумского завода им. М.В. Фрунзе были созданы в составе оборудования стационарного СК межконтинентальной ракеты Р-7 передвижные железнодорожные заправщики керосина и пероксида водорода, которые через стационарно проложенные на стартовом сооружении коммуникации, гибкие металлорукава, размещенные на площадках кабины обслуживания, и наполнительные соединения обеспечивали заправку ракеты этими компонентами в значительно больших объемах, чем требовалось для ракет на передвижных СК. В конце 50-х – начале 60-х годов эти заправочные средства на СК, размещенных на полигонах Байконур и Плесецк, были доработаны для обеспечения пусков модификаций ракеты Р-7А – трехступенчатых ракет «Восток» и «Союз» и четырехступенчатой ракеты «Молния», предназначенных для запуска КА среднего класса. Одновременно с доработкой указанных СК были разработаны и переданы в эксплуатацию в составе СК передвижной агрегат, обеспечивающий заправку блоков Е и И ракеты керосином, а также передвижные агрегаты, предназначенные для заправки компонентами топлива корректирующей двигательной установки (КДУ) возвращаемых отсеков КА, которыми проводилось торможение этих отсеков при посадке на Землю. Несколько позже на заправочных станциях КБТХМ были созданы средства, обеспечивающие заданную точность подачи заправляемых компонентов в начале в контрольные емкости весовым, объемным или способом до перелива компонента из тарированной емкости, с последующим передавливанием полученных доз в баки КА, а также автозаправщик горючего для заправки на СК верхних ступеней РН «Союз». Для передвижных СК ракет Р-12 и Р-14 ГСКБ Спецмаш в конце 50-х годов были разработаны заправочные средства, предназначенные для заправки этих ракет высококипящими компонентами топлива, где для ракеты Р-12 горючим был керосин и окислителем – азотная кислота, а для ракеты Р-14 при том же окислителе в качестве горючего впервые в ракетной технике был применен высокотоксичный несимметричный диметилгидразин. В 60-х годах в составе групповых защищенных шахтных стартовых позиций были созданы стационарные заправочные средства для ракет Р-12У, Р-14У, Р-9А и Р-16У, размешенные в технологических блоках и шахтных пусковых установках (ШПУ) этих СК. Перед пуском ракет из ШПУ они дистанционно, из технологического блока, по командам систем управления, заправлялись теми же компонентами, что и ракеты Р-12, Р-14, Р-9А и Р-16 на наземных СК. Следует отметить, что в это же время при создании на основе достигнутого опыта более совершенного оборудования для каждого вновь разрабатываемого СК количество операций, выполняемых обслуживающим персоналом в ручном режиме, уменьшалось. Тогда же была создана первая в нашей стране автоматизированная наземная стационарная стартовая позиция ракеты Р-9А, обеспечивающая при дистанционно-автоматическом управлении из командного пункта весь технологический процесс подготовки к пуску, включая заправку компонентами топлива и пуски ракет, без присутствия обслуживающего персонала на поверхности стартовой позиции. Как уже отмечалось, в 50-х годах в США помимо принятых на вооружение комплексов РН «Атлас», «Титан-1» и других ракет было развернуто широкомасштабное строительство защищенных шахтных пусковых установок для различных модификаций боевых ракет «Минитмен» и «МХ. Эго и использование в составе ракет ядерных боеголовок, доставляемых на межконтинентальные расстояния, привело к необходимости создания в пашей стране ракетно-ядерного щита. Во исполнение решения правительства СССР в середине 60-х годов были созданы защищенные стартовые позиции с разнесенными шахтными пусковыми установками для боевой межконтинентальной ракеты УР-100, а позднее – для ракет УР-100К, УР-100Н, УР-100Н-УТТХ, Р-36 и др., а также ракетные комплексы морского базирования, и начаты их строительство и эксплуатация в различных регионах страны. Заправка этих ракет осуществлялась высококипящими компонентами топлива. Например, ракета УР-100, находящаяся в транспортно-пусковом контейнере, после установки контейнера с ракетой в ШПУ заправлялась с помощью передвижных грунтовых средств азотным тетраоксидом и несимметричным диметилгидразином. Эти средства заправки, созданные КБОМ и КБТХМ для каждого компонента топлива, состояли из двух или трех наземных передвижных агрегатов и коммуникаций, размещенных в контейнере ракеты и ШПУ. Один или два агрегата были предназначены для доставки в своих емкостях компонента к ШПУ, а еще один являлся дозатором, обеспечивающим своими средствами объемную заправку баков ракеты с заданной точностью. Комплекты таких агрегатов для окислителя и горючего, с использованием обмывочно-нейтрализационной машины и другого вспомогательного оборудования, последовательно выполняли заправку всех ракет, установленных в ШПУ позиционного района стартовой позиции. В 1965 году КБТХМ было определено головным предприятием в ракетно-космичес кой отрасли по созданию оборудования систем заправки ракет высококипящими компонентами топлива, которое свою деятельность по этому направлению работ сосредоточило на создании заправочных систем для боевых стартовых комплексов. Одновременно с разработкой стартовой позиции для ракеты УР-100 КБОМ в начале 60-х годов приступило к проектированию стартового комплекса для боевой межконтинентальной двухступенчатой ракеты тяжелого класса УР-500, двигатели которой работали на азотном тетраоксиде и несимметричном диметилгидразине. В создании средств заправки для этой ракеты совместно с КБОМ активное участие принял Ждановский завод тяжелого машиностроения. В начале 1967 года этот СК был модернизирован для обеспечения пуска трехступенчатой космической ракеты УР-500К («Протон-К»), На этом СК управление всеми операциями по заправке баков всех ступеней РН компонентами топлива осуществлялось в дистанционно-автоматическом режиме из КП. Впервые процесс заправки ракеты в экологических целях осуществлялся по замкнутому циклу без прямого выброса в атмосферу паров компонентов топлива, вытесняемых из баков ракеты при их заправке, а обеспечивалось термическим способом их разложение до безопасных концентраций. В конце 60-х годов при техническом руководстве КБОМ на космодроме Байконур были завершены работы по созданию в составе оборудования СК средств заправки компонентами топлива для космической ракеты тяжелого класса Η-1, которая на СК заправлялась большими объемами окислителя (жидкий кислород) и горючего РГ-1 (нафтил). Общий запас горючего на СК для обеспечения одного пуска составлял 1020 т, для использования которого в технологических работах впервые было создано оборудование, обеспечивающее его осушку в емкостях хранилища продувкой сухим азотом, а также охлаждение за сравнительно короткий срок до температуры -30 °С и поддержание этой температуры в течение длительного времени. Созданные средства заправки в начале 70-х годов способствовали успешному обеспечению пусков со СК четырех ракет Н-1. Однако в связи с выявленными конструктивными недостатками ракеты в середине 70-х годов работы по этой теме были прекращены. В 70-х годах под руководством КБТМ на космодромах Плесецк и Байконур в составе стационарных наземных СК, предназначенных для запуска КА легкого класса РКН «Космос», «Циклон-2» и «Циклон-3», а позже и для ракеты «Рокот», были созданы заправочные средства, обеспечивающие выполнение многих операций по их заправке в дистанционно-автоматическом режиме. В 80-х годах КБТМ на космодроме Байконур в составе автоматизированного СК были созданы средства заправки компонентами топлива (жидкий кислород – нафтил) для ракеты «Зенит», предназначенной для запуска КА среднего класса. В составе средств заправки, в емкостях, размещенных в сооружениях на двух стартовых площадках этого СК, хранились компоненты топлива в объеме, необходимом для последовательной заправки шести ракет в дистанционно-автоматическом режиме. После прекращения работ по теме Н-1, в КБОМ во второй половине 70-х годов были начаты проектно-конструкторские работы по созданию универсального комплекса «стенд-старт» и СК для МТКС «Энергия – Буран», компонентами топлива для которой были жидкие водород и кислород, а горючим для РН был высококипящий компонент РГ-1 (нафтил). Стартовый комплекс МТКС создавался на базе СК ракеты Н-1 с использованием и доработкой его оборудования, в том числе и оборудования средств заправки горючим. Средства заправки горючим РН «Энергия» на СК и УКСС обеспечили проведение основных технологических операций в дистанционно-автоматическом режиме, эффективный метод подготовки топлива, включающего в себя его фильтрацию, азотирование и осушку, и выполнение высоких требований к качеству заправляемого горючего, предъявляемых со стороны разработчика РН. Однако, несмотря на положительные результаты первых запусков в конце 80-х годов с УКСС РН «Энергия» с КА «Скиф ДМ» и со СК РН «Энергия» с орбитальным кораблем «Буран» и их успешного полета и посадки ОК, в начале 90-х годов, в связи с создавшимся тяжелым экономическим положением в стране, эксплуатация ракетного комплекса МТКС «Энергия – Буран» была приостановлена, а его наземное оборудование законсервировано. 4.3. Средства заправки высококипящими компонентами топлива баков РКН «Союз» Средства заправки высококипящими компонентами в составе оборудования СК РН «Союз» предназначены для заправки баков блоков А-Д и И ракеты горючим – керосином Т-1 и высококонцентрированным пероксидом водорода. Эти средства включают в себя передвижные железнодорожные и грунтовые заправщики, стационарное и съемное оборудование.
Заправка баков горючего блоков первой и второй ступеней РН осуществляется с использованием железнодорожного заправщика 8Г0119 и стационарной системы 8Г0124, а пероксидом водорода – с использованием железнодорожного заправщика 8Г029 и стационарной системы 8Γ0125. Стационарное и съемное оборудование систем заправки горючим и пероксидом водорода блоков первой и второй ступеней РН размещено на стартовом сооружении, в его помещениях и кабине обслуживания. Заправка горючим баков верхних ступеней ракеты – блоков Е, И и Л – производится из передвижного грунтового заправщика 8Г133 системой 8Г0124М3, состоящей из коммуникаций и элементов, размещенных в стартовом сооружении и на кабель-заправочной мачте (КЗМ). Общий вид заправщика и подстыковка на КЗМ наполнительного устройства к наполнительному соединению блока III ступени РН показаны на рис. 4.3.1 и 4.3.2. В настоящем разделе более подробно изложено назначение и размещение оборудования систем заправки баков блоков первой ступени РН горючим и пероксидом водорода. 4.3.1. Железнодорожный заправщик горючего 8Г0119
Железнодорожный заправщик горючего 8Г0119 предназначен для принятия и транспортировки горючего Т-1 (ГОСТ 10227-86) на стартовый комплекс, заправки баков первой ступени РН «Союз» и «Молния» и приема горючего из баков РН при его сливе. Заправщик может также использоваться для заправки горючим сторонних емкостей. Общий вид заправщика, размещение на нем оборудования и его принципиальная пневмогидравлическая схема приведены на рис. 4.3.3, 4.3.4 и 4.3.5.
В состав заправщика входят две емкости рабочим объемом по ~53 м3 каждая, два центробежных насоса, трубопроводы, фильтры, запорная арматура, приборы и кузов. Гидравлическое оборудование насосной станции, пневмооборудование и электрооборудование размещено в кузове. Кузов и рабочие емкости размещаются на стальной рамс, которая установлена на двухосных железнодорожных тележках.
Технические характеристики заправщика
Емкости изготовлены из стали марки ст. 3 и имеют антикоррозийное покрытие внутренней поверхности. На емкостях установлены резиновые дыхательные камеры для компенсации изменения объема газовой «подушки» над уровнем залитого в емкость горючего при изменении температуры окружающего воздуха.
Дыхательные камеры вместе с «подушкой» в режиме хранения горючего в емкостях наддуваются газообразным азотом до давления 0,07 МПа. Кузов заправщика разделен на два отсека: в одном размещено оборудование насосной станции, являющееся взрывоопасным, в другом – электрооборудование. Для предотвращения образования взрывоопасной смеси из паров горючего и воздуха в кузове предусмотрены вытяжная и нагнетательная вентиляция. Нагнетательная вентиляция служит для создания избыточного давления в электроотсеке и в пульте управления, в котором размещено электрооборудование во взрывозащищенном исполнении. Вытяжная вентиляция обеспечивает обмен воздуха в помещении отсека насосной станции.
Насосная станция заправщика состоит из двух электронасосных агрегатов ЦН-54, соединенных всасывающими трубопроводами с емкостями и напорными – со штуцерами выдачи горючего из заправщика и приема горючего при заполнении емкостей. На трубопроводах заправщика установлена запорная и регулирующая арматура, с помощью которой обеспечивается выполнение требуемых технологических операций. Контроль при проведении технологических операций осуществляется приборами контроля давления, уровня, температуры горючего и силы тока при работе электродвигателей насосов. Трубопроводы и электронасосы размещены под полом кузова, что обеспечивает удобство и безопасность работы расчета заправщика. В кузове размещено и оборудование газового пожаротушения с ручным приводом включения. Для выполнения подготовительных и заключительных операций на заправщике предусмотрено оборудование для отбора проб горючего из емкостей и слива остатков горючего из коммуникаций. Работа заправщика заключается в выполнении следующих основных операций:
Гидравлическое оборудование заправщика позволяет производить выдачу горюче- го двумя насосами одновременно, но при заправке баков РН включается только один насос. Второй насос является резервным и может быть задействован при необходимости. Штуцера выдачи заправщика соединяются с горловинами заправочной колонки системы заправки металлорукавами (рис. 4.3.8). Прием горючего из баков ракеты при его сливе осуществляется по коммуникациям заправки при наддуве баков РН.
Включение электронасоса при заправке РН осуществляется вручную с пульта управления заправщика, отключение насоса при окончании заправки производится автоматически по команде системы управления заправкой. В процессе выдачи горючего из емкостей газовые подушки емкостей соединяются с атмосферой через дыхательные устройства. Для заправки РН охлажденным горючим создан модернизированный заправщик 8Γ0119 Т1-ТС с емкостями, покрытыми теплоизоляционным материалом, и оборудованием, обеспечивающим циркуляцию горючего в емкостях при его захолаживании. Охлаждение и циркуляция горючего осуществляется специальным агрегатом CM1000, соединяющимся с заправщиком металлорукавами, а также трубопроводами подачи газообразного азота (рис. 4.3.7). 4.3.2. Стационарная система заправки горючим 8Г0124 Система предназначена для заправки горючим баков блоков А, Б, В, Г и Д первой и второй ступеней ракеты «Союз». Технические характеристики системы
Система заправки горючим состоит из следующих основных частей:
Размещение оборудования в помещениях стартового сооружения представлено на рис. 4.3.9.
В стартовом сооружении СК расположены: блок заправочных клапанов, обеспечивающий требуемые режимы заправки баков РН; заправочная колонка (на нулевой отметке); трубопроводы; съемные коммуникации, по которым осуществляется подача (слив) керосина из железнодорожного заправщика 8Г0119 в баки РН; сливная емкость со сливными трубопроводами и блоком сливным клапанов, предназначенная для приема керосина из заправочных коммуникаций и трубопроводов при их дренаже после работы с РН. Дренажный трубопровод с огнепреградителем, обеспечивающий отвод газов из сливной емкости (выведен в газоход стартового сооружения). С целью уменьшения теплопритоков к охлажденному керосину заправочные трубопроводы теплоизолированы.
Кроме этого в стартовом сооружении предусмотрены помещения для подготовки съемных коммуникаций (металлорукавов) и хранения компонентов ЗИП. Система заправки горючим работает по принципу использования для перекачки горючего из емкостей железнодорожного заправщика 8Г0119 в баки ракеты одного или двух его насосов ЦН-54, работающих параллельно, и обеспечивает фильтрацию горючего с тонкостью 70 мкм. Заправка баков ракеты и слив из них компонента производится в дистанционноавтоматическом режиме с пульта системы управления, осуществляемые по командам руководителя работ и под контролем оператора системы управления. По командам руководителя работ на системе выполняются следующие операции:
Раскладка съемных коммуникаций системы 8Г0124 и их стыковка с разъемными соединениями ракеты на площадках кабины обслуживания показаны в виде фрагментов на рис. 4.3.10а - 4.3.10в. 4.3.3. Система заправки РН «Союз» Система заправки высококонцентрированным пероксидом водорода (ВПВ) предназначена для заправки на СК баков блоков А, Б, В, Г, Д РН «Союз». Этот компонент используется в РН в качестве рабочего тела турбо-насосного агрегата двигателей первой и второй ступени РН. В основу системы заправки положены конструктивные решения, обеспечивающие подачу самотеком ВПВ из мерных (откалиброванных по объему в заводских условиях) емкостей, размещенных в железнодорожном заправщике, через стационарные, съемные коммуникации и наполнительные соединения непосредственно в баки указанных блоков РН. Принятию такого способа заправки (редко используемого на СК) способствовало то, что при установке в пусковую систему нижняя часть ракеты заглубляется в проем стартового сооружения на 6,3 м от его нулевой отметки. Это обеспечило расположение уровней заправленного компонента в баках ракеты значительно ниже уровня компонента, находящегося в мерных емкостях заправщика. Такое решение во многом упростило конструкцию оборудования системы заправки ракеты этим компонентом. Средства заправки ВПВ включают в себя железнодорожный заправщик 8Г029 и стационарную систему 8Г0125, в состав которой входят: заправочная колонка, блок клапанов, стационарные заправочные и съемные коммуникации, сливная емкость, мерные емкости, кольцевой коллектор, сливные коммуникации, насосный агрегат, емкостьь сбора остатков компонента и комплект ЗИПа. Размещение оборудования системы 8Г0125 в стартовом сооружении показано на рис. 4.3.12.
Технические характеристики системы 8Г0125
Все оборудование системы 8Г0125 расположено на нулевой отметке и разных этажах стартового сооружения. На нулевой отметке расположена заправочная колонка, к которой пристыковывается передвижной заправщик 8Г029. От колонки заправочные коммуникации проходят по каналу, спускаются в кольцевое помещение 7 на отметке минус 5,2 м, подходят к блоку клапанов и далее разводятся по лотку до каждой из пяти ниш, обеспечивающих их проход в кольцевой проем стартового сооружения к РН. Заправочные коммуникации расположены с уклоном от ниш к блоку клапанов. На вертикальных участках трубопроводов установлены датчики прохождения продукта (ДПП 1А, ДПП 1Б и т.д.) и смотровые устройства (У 1А - У1Д). В нишах кольцевого проема с заправочными коммуникациями стыкуются съемные коммуникации, состоящие из гибких армированных рукавов и быстросъемных наполнительных соединений, обеспечивающих стыковку с горловинами баков РН. В наполнительных соединениях установлены фильтры. Съемные коммуникации проложены по кабине обслуживания. Блок клапанов соединен сливными коммуникациями с мерными емкостями. Для сборки, хранения и подготовки съемных коммуникаций предусмотрено помещение 17. Для слива ВПВ из баков РН и промывки коммуникаций системы предназначен кольцевой коллектор, который размещается на кабине обслуживания и связан с приямком стационарными трубопроводами и рукавами. Из приямка промстоки сливаются на испарительную площадку. Полы помещения 7, внутренние поверхности лотка, а также приямок под блоком клапанов облицованы материалами, стойкими к продукту ВПВ. Система заправки ВПВ обеспечивает следующие операции:
Принципиальная пневмогидравлическая схема системы заправки ВПВ представлена на рис. 4.3.13. Действие системы основано на принципе сообщающихся сосудов и заключается в передаче заданной дозы продукта из емкостей передвижного заправщика в баки РН. Заданная доза, выдаваемая из передвижного заправщика, складывается из дозы продукта, необходимой для заправки баков РН, и из количества продукта, остающегося в заправочных коммуникациях и заправочных рукавах системы. Управление работой системы заправки ВПВ осуществляется системой управления технологическим оборудованием в дистанционно-автоматическом режиме. Сжатый воздух подается из системы газоснабжения СК. Перед заправкой РН заправочные коммуникации проверяются на совместимость с ВПВ путем их заполнения (проливкой) продуктом и выдержкой, во время которой проверяется тепловое состояние коммуникаций.
«Проливка» коммуникаций системы проводится поочередно перед каждой заправкой ВПВ баков блоков первой и второй ступеней РН из агрегата 8Г029 и не ранее чем за 24 часа до заправки РКН компонентами топлива. При этом следят за поступлением продукта из дренажных трубок коммуникаций системы в открытые емкости, установленные у каждой из пяти ниш, предварительно наполовину заполненные чистой водой. При появлении сплошной струи ВПВ закрывают дренажный вентиль на заправочной коммуникации и при достижении уровня продукта в смотровом стекле верхнею фонаря выдают команду расчету агрегата 8Г029 о прекращении выдачи ВПВ в коммуникацию. Затем делают 20-минутную выдержку, в течение которой осматривают коммуникацию и проверяют на ощупь ее тепловое состояние, а оператор пульта управления следит за температурой пероксида по показаниям вторичного прибора. При повышении температуры в какой-либо точке коммуникации до 32 ± 1,5 °С продукт из коммуникации сливают. Устраняют причину с проведением операции заливки (промывки) коммуникации 30%-ным раствором ВИВ и ее выдержкой в залитом состоянии. По окончании выдержки сливают раствор ВПΒ из коммуникаций. Затем повторяют операцию «проливка» с проверкой теплового состояния коммуникаций. Система заправки ВПВ, собранная в соответствии с пневмогидравлической схемой (рис. 4.3.13), обеспечивает следующий порядок проведения работ: передвижной заправщик ВПВ 8Г029 присоединяется рукавами к заправочной колонке системы ВПВ, а к трубопроводам в нишах сооружения и к горловинам баков РН пристыковываются съемные коммуникации системы. Оператор системы управления по команде открывает клапаны ЗСК и ДПК блоков А, Б, В, Г, Д ракеты. Обслуживающий персонал заправщика ВПВ производит контроль выдачи дозы продукта в заправочные коммуникации, по которым ВПВ поступает в баки РН. При завершении прохождения ВПВ через датчики ДПП1 на систему управления передается сигнал об отсутствии ВПВ в заправочных коммуникациях, что означает выдачу всей дозы ВПВ из передвижного заправщика в баки блоков РН. В результате клапаны ЗСК блоков А, Б, В, Г, Д РН закрываются и заправка заканчивается. По окончании заправки всех блоков РН оператор системы управления открывает клапаны ЗСК блоков А, Б, В, Г, Д РН, в результате чего происходит выравнивание уровней ВПВ в баках РН и соединенных с ними коммуникациях системы заправки. Наличие установившегося уровня ВПВ в контрольных устройствах У1А - У1Д и отсутствие продукта в мерных емкостях свидетельствует о выдаче дозы в баки блоков А, Б, В, Г, Д РН. Убедившись в наличии уровней ВПВ во всех коммуникациях, оператору системы управления дают команду закрыть ЗСК по всем блокам РН, после чего сливают остатки ВПВ из коммуникаций. Для этого оператор системы управления открывает пневмоклапаны K1А - К1Д, и оставшийся в коммуникациях продукт сливается в мерные емкости Б1 - Б5. Обслуживающий персонал системы открывает вручную дренажные вентили ВН1А - ВН1Д на заправочных рукавах и перебирает рукава в направлении от РН к нишам до полного слива ВПВ. После чего фиксируются остатки продукта ВПВ, поступившие в мерные емкости, и отсоединяются заправочные рукава от горловин баков А, Б, В, Г, Д РН и от трубопроводов в нишах. Из мерных емкостей ВПВ сливают в приямок, предварительно заполненный водой, где ВПВ разбавляется до безопасной концентрации. После пуска ракеты проводятся заключительные операции и промывка коммуникаций системы дистиллированной водой. Для обеспечения необходимых условий для работы обслуживающего персонала созданы технические системы вентиляции, освещения, отопления, хозяйственного и пожарного водоснабжения. Для взаимодействия обслуживающего персонала системы заправки с расчетами других систем и агрегатов все помещения оборудованы шлемофонной и громкоговорящей связью. 4.4. Размещение оборудования систем заправки РН на СК РКН «Протон-К» Как уже отмечалось, системы заправки входят в состав стационарного оборудования СК РН «Протон-К» и предназначены при подготовке ракеты к пуску для выполнения принятых технологических процессов по заправке ее баков окислителем – азотным тетраоксидом и горючим – несимметричным димстилгидразином. Состав основного оборудования систем заправки и их технические характеристики кратко изложены в разделе 2.5.3 первой книги инженерного пособия. В настоящем разделе более подробно рассмотрено размещение оборудования системы заправки окислителем в строительных сооружениях СК. Основное оборудование этой системы на СК размещено в сооружении 7 системы заправки РН окислителем, на поверхности и в помещениях стартового сооружения 1 и в сооружении сливной емкости 70. В сооружении 7 СК размещены:
На каждой емкости хранилища установлены отсечные и предохранительный клапаны, датчики преобразователей температуры и давления, манометр, а также прибор для отбора проб окислителя. Газовые пространства каждой емкости соединены между собой. Емкости хранилища имеют теплоизоляцию и площадки для их обслуживания. Около сооружения 7 на поверхности стартового сооружения размещены приемные колонки окислителя и сжатых газов, а также колонка электропитания, через которые осуществляются соответственно заполнение емкостей хранилища окислителем и подача сжатых газов и электроэнергии, необходимых для работы оборудования заправочной системы. В помещениях стартового сооружения размещены: блок клапанов, коллекторы заправки, дренажный коллектор и сливная емкость. Коллекторы заправки через блок клапанов соединены с заправочными коммуникациями хранилища, а дренажный коллектор – с коммуникацией системы нейтрализации паров окислителя. С ракетой эти коллекторы соединены металлорукавами. Заправочные и дренажные коллекторы расположены на конструкциях пускового устройства, а заправочные и дренажные коммуникации (металлорукава) вместе с механизмами стыковки размещены на его откидных опорах. Стартовое сооружение и сооружение хранилища окислителя соединены проходным каналом, в котором проложены коммуникации (трубопроводы) заправки, закольцовки, а также нейтрализации паров окислителя. В сооружении 70 установлена сливная емкость, предназначенная для приема остатков окислителя из заправочных коммуникаций хранилища окислителя и из отдельных коммуникаций, проложенных в проходном канале. Заправка баков РН окислителем осуществляется насосами ЦН-112М1 по командам системы управления в дистанционно-автоматическом режиме: вначале подачей окислителя в баки РН с большим расходом и завершается по сигналам датчиков СКУ ракеты подачей его на малом расходе. Выполнение на системе заправки других операций осуществляется обслуживающим персоналом или оператором системы управления по командам руководителя работ по обеспечению пуска РКН. Схема размещения оборудования системы заправки окислителем в сооружениях СК показана на рис. 4.4.1.
Созданная система, кроме заправки баков РН азотным тетраоксидом или, при необходимости, его слива из этих баков, обеспечивает выполнение следующих операций:
Оборудование системы заправки РН горючим на СК размещено в сооружениях: № 6 – хранилище горючего, № 69 – сливной емкости горючего, № 16 – проходной канал коммуникаций горючего; № 1 – на поверхности и в помещениях стартового сооружения. При выполнении технологических операций системы заправки РН окислителем и горючим взаимодействуют с системами: автоматического и дистанционного управления, газообеспечения, нейтрализации паров, термостатирования, электроснабжения и с агрегатом подачи горячего воздуха. Нормальные условия для работы обслуживающего персонала в сооружениях обеспечивают системы газового контроля, вентиляции, отопления, освещения, связи, хозяйственного и пожарного водоснабжения. 4.5. Основное оборудование систем заправки высококипящими компонентами топлива Основным оборудованием систем заправки ракет высококипящими компонентами топлива, определяющим их технические характеристики, являются емкости, насосы, трубопроводы и рукава, арматура, фильтры и контрольно-измерительные приборы. 4.5.1. Емкости Емкости в системах заправки служат для приема и хранения компонентов топлива. В зависимости от назначения они подразделяются на основные расходные (рабочие), сливные и мерные. Основные расходные емкости используются для приема, хранения компонентов топлива и последующей их выдачи в процессе заправки в баки РН. Сливные емкости используются для приема сравнительно небольших количеств компонентов, сливаемых из коммуникаций после заправки РН, а также при освобождении трубопроводов системы. Мерные емкости используются для точного отмеривания количества компонентов, подаваемых в баки ракеты или принимаемых из баков РН. Наибольшее распространение в системах заправки получили цилиндрические емкости, которые могут устанавливаться как горизонтально, так и вертикально. Горизонтальное расположение емкостей упрощает сооружение хранилищ, а также обеспечивает легкий доступ к арматуре, которой они оборудуются. Для подвижных заправочных агрегатов только при горизонтальном или слегка наклонном положении удается вписать их в заданный железнодорожный габарит. Цилиндрические емкости состоят из двух днищ и обечайки, имеющих круглое сечение. В основном они применяются в стационарных системах и частично на подвижных агрегатах заправки. Емкости с другой формой сечения обечайки (эллиптической, че чевицеобразной) используются тогда, когда необходимо уменьшить ее высоту. Днища цилиндрических емкостей, как правило, сферические цельноштампованные или сваренные из отдельных элементов. Емкости для компонентов топлива, имеющих высокую температуру кипения, делаются с одинарной стенкой. Основу такой емкости составляют отдельные сваренные между собой цилиндрические обечайки, к которым приварены днища (рис. 4.5.1).
При необходимости поддержания требуемой температуры компонентов топлива емкости покрывают тепловой изоляцией и наружным кожухом, к которому крепится тепловая изоляция. В качестве изоляции служат маты из теплоизоляционного материала (стекловолокно, шлаковата). Наружный кожух одновременно обеспечивает защиту теплоизоляционного материала от воздействия атмосферных осадков. В последнее время широкое распространение получил метод нанесения теплоизоляции напылением. На рис. 4.5.1 представлена конструкция емкости хранилища объемом 140 м3, выполненная из алюминия марки АДО. В верхней части трубы заполнения имеется отверстие, исключающее заполнение приемного трубопровода при наддуве емкости. Выбор материала для изготовления емкостей зависит от физико-химических свойств компонентов топлива. При высокой агрессивности компонента используются нержавеющие стали и алюминий. Для неагрессивных компонентов, имеющих высокую температуру кипения, используются обычные конструкционные низкоуглеродистые стали. Основные расходные емкости объемом до 180 м3 и диаметром 3 м для стационарных систем заправки устанавливают на специальные стационарные опоры; сливные емкости объемом от 1,8 до 8 м3 имеют свои собственные опоры, которые приварены к обечайкам. Такое конструктивное решение дает возможность перевозить емкости по железным дорогам (габарит ТЗ) в собранном виде. Для уменьшения инерционных нагрузок на днища емкостей подвижных заправочных агрегатов внутри них устанавливают волнорезы – поперечные перегородки с отверстиями, которые делят внутреннее пространство емкости на отсеки. Следовательно, вся масса жидкости разделяется на отдельные массы, пропорционально объемам отсеков. При наличии волнорезов при торможении заправочных агрегатов на переднее днище будет действовать сила инерции не всей жидкости, а только ее часто, заключенной в переднем отсеке, с массой Μ1. Силы инерции жидкости с массами М2 и М3 будут воздействовать на волнорезы и через их крепления – на обечайку цистерны. Проектирование емкостей включает в себя определение их рабочего и геометрического объема и размеров, выбор формы и материалов, расчет на прочность, тепловой расчет и подбор тепловой изоляции (при необходимости). Рабочий объем емкости, Vраб, определяют исходя из количества компонента топлива, необходимого для заправки баков РH, Vз, величины незабираемого остатка, Vно, гарантийного запаса, Vгар, и объема напорных и всасывающих трубопроводов насоса до клапана ЗСК ракеты, Vтн: Vраб = Vз + Vно + Vгар + Vтн. Величина объема незабираемого остатка определяется положением и конструкцией заборного устройства, через которое поступает компонент топлива из емкости, и она составляет около 0,03 для емкости с верхним забором, а для емкости с нижним забором эта величина равна нулю. Необходимый объем компонента топлива, обеспечивающий устойчивую работу насоса «без срыва» на период выдачи заданной дозы в баки РН, поддерживается за счет восполнения недостачи компонента возникающего вследствие его испарения, утечек и возможных потерь, например, при проведении регламентных работ, в период перемешивания компонента, а также при последующей передаче компонента из напорных и всасывающих трубопроводов в сливную емкость. Величина объема напорных и всасывающих трубопроводов и трубопровода «закольцовки», используемых при захолаживании компонента топлива, определяется их длиной и диаметром. Геометрический объем емкости больше ее рабочего объема на величину объема газовой подушки Vгаз которая необходима при температурном расширении компонента и наддуве ее газом. Объем газовой подушки емкости составляет 5-10 % ее рабочего объема. Таким образом, геометрический объем емкости равен: Vг ≈ (1,05-1,1) Vраб. Исходя из назначения, выбирают форму емкости и по величине геометрического объема определяюте размеры. Основными нагрузками, действующими на стенки емкости, являются нагрузки, вызываемые давлением наддува емкости газом (pн) при хранении и выдаче выдавливанием, гидростатическим давлением столба жидкости (ph) и давлением (pз) от сил инерции жидкости, возникающих в случае сейсмического воздействия на емкость или в результате изменения скорости движения подвижного агрегата. Кроме того, на емкость действуют нагрузки от веса установленной на ней арматуры и деталей емкости. Давление P, по которому производится расчет стационарных емкостей (сосудов) на прочность, складывается из рабочего Pр и гидростатического давлений. Расчетное давление при рабочем и испытательном режимах будет разным и определяется для них из условия срабатывания предохранительною клапана при его превышении на величину 0,5 кгс/ см2. Расчетное давление принимается равным 90 % от давления при полном открытии предохранительного клапана, и тогда оно при рабочем режиме определяется, как: P = (Pр + 0,5) 0,9 + Hγ, где γ – удельная масса компонента топлива, H – высота столба жидкости (внутренний диаметр емкости). Расчетное давление при испытательном режиме: P = Pи + γH, где Pи – испытательное давление, γ – удельная масса воды, так как испытания проводятся на воде. Таким образом, напряжение σ(σр, σисп), возникающее в стенках обечайки емкости при рабочем и испытательном давлении, может быть определено по формуле:
где P – расчетное давление при рабочем (Pр) или испытательном (Pм) режимах, кгс/см2; Двн – внутренний диаметр обечайки, см; S – толщина стенки обечайки, см; с – принятая прибавка толщины стенки на коррозию, см; с1 – принятая прибавка на минусовый допуск толщины листа, см; ϑ – коэффициент прочности сварного шва: для стали ϑ = 0,95, для алюминия ϑ = 0,8. Напряжение, возникающее при рабочем и испытательном режимах, должно быть:
где σm – предел текучести металла. Напряжения σр и σи в сферическом днище определяются по формуле:
где P – расчетное давление при рабочем и испытательном режимах, кгс/см2; Rc – радиус сферы днища, см; ω – коэффициент перенапряжения, зависящий от отношения радиуса закругления днища к радиусу сферы; c – поправка к расчетной толщине днища, учитывающая вытяжку, минусовой допуск и коррозию (обычно = 3 мм), см; δ – толщина днища, см, при этом σр < [σ]р и σм < [σ]м. Далее определяют наибольший допустимый диаметр отверстия, не требующего дополнительного укрепления, который для цилиндрических элементов определяется по формуле:
Эта формула применяется при условии 
где S – толщина стенки обечайки, равная S ʹ + c + c1; S ʹ – расчетная толщина; D – диаметр обечайки.
S ʹ определяется при ϑ=1: 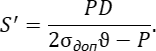
Если отверстие имеет диаметр больше 7,5 см, то его необходимо укреплять. Условие укрепления отверстия F ≤ Fо + Fш , где F – площадь, подлежащая компенсации; Fо – площадь сечения обечайки, по которой проводится укрепление; Fш – расчетная площадь поперечного сечения штуцера. F = (d + 2c)Sʹ, где d – внутренний диаметр штуцера, см, Fо = 2 lк(S –Sʹ – c), где lк – расчетная ширина укрепляющего кольца стенки обечайки, которое определяется в зависимости от величины D (S –c) > 300. При D (S –c) > 300, принимается меньшее из двух значений:
Укрепление отверстий (при необходимости) осуществляется ввариванием штуцера (рис. 4.5.2). Расчетная площадь поперечного сечения штуцера при двустороннем укреплении определяется, как: Fш = 2H1(Sш –S ʹш – c) + 2H2(Sш – 2c), где Sш – толщина стенки штуцера, см; S ʹш – расчетная толщина стенки штуцера, см, определяемая по формуле:
H1 и H2 – расчетные высоты штуцеров, см; определяются по формулам
и так далее для всех отверстии. Далее проводят расчет свободно накидного фланца для люка-лаза и приборных люков.
Затем рассчитывают устойчивость обечаек емкости в местах опор. Устойчивость обечайки считается достаточной, если выполняется условие неравенства:
Нагрузка считается равнораспределенной с интенсивностью:
где Lпр – приведенная величина длины емкости; Q – весовая нагрузка, равная весу емкости с компонентами: Q = Q1 + Q2 , где Q1 – вес самой емкости; Q2 – вес компонента топлива. Критическое давление, при котором обечайка теряет устойчивость в местах опор, определяется по формуле:
где E – модуль упругости при растяжении материала; J – момент инерции сложного сечения; R – внутренний радиус емкости. Действительное усилие на обечайку со стороны опор равно
где Qм – максимальная нагрузка на опору, кг; α – угол охвата емкости. Условно емкость рассчитывается как неразрезная балка на нескольких опорах, находящаяся под воздействием распределенной нагрузки и сосредоточенной силы от веса арматуры и трубопроводов. Опорные моменты и опорные реакции определяются с помощью уравнения трех моментов, а напряжение от изгиба в стенках цистерны – по изгибающему моменту, Mо, и моменту сопротивления сечения, W:
Момент сопротивления для обечайки находится, как для тонкого кольца толщиной δ1:
Кроме того, проводится расчет цистерны на устойчивость при возникновении в ней вакуума. Наименьшее критическое давление определяется по формуле:
где E – модуль упругости первого рода; μ – коэффициент Пуассона; R – радиус цилиндрической части емкости. Если давление pкр меньше давления, которое может быть в емкости при разрежении, то ставят опорные кольца (шпангоуты). 4.5.2. Насосы В системах заправки высококипящими компонентами топлива применяются центробежные, поршневые и струйные насосы. Для основной технологической операции – заправки баков РН компонентами топлива – используют центробежные насосы. Они наиболее просты конструктивно, обеспечивают равномерность подачи компонента и удобны в эксплуатации. Недостатком центробежных насосов является то, что перед их запуском требуется заливать рабочие камеры компонентом топлива и запуск должен производиться на «закрытую задвижку» или заполненную компонентом топлива коммуникацию. В системах заправки чаще всего используют высоконапорные насосы (свыше 60 м ст. жидк.), которые имеют одно рабочее колесо с горизонтальным расположением вала. Подвод жидкости к рабочему колесу у них, как правило, односторонний, реже двухсторонний. Насос типа ЦН54 на агрегате 8Г0119 выполнен с двухсторонним подводом, а в системах заправки РН «Протон-К» используются насосы ЦН112М1 и ЦН90 с односторонним подводом. Компоненты топлива, подаваемые насосами в баки РН, в основном, агрессивны, токсичны и пожаровзрывоопасны. Поэтому для уплотнений вала рабочего колеса и корпуса насоса применяют торцовое уплотнение, реже – сальниковое. Во время работы насоса допускаемые протечки отводятся в специальные бачки и затем утилизируются. Для обеспечения бескавитационной работы насоса расходные емкости, из которых откачивается компонент, наддувают сжатым газом (воздух для окислителя и азот для горючего). В связи с агрессивностью компонентов топлива (окислителя) по окончании работ они удаляются из внутренней рабочей полости насоса, а сама полость продувается воздухом от систем приточной и вытяжной вентиляции. Подбор и проектирование насосов для систем заправки компонентами топлива производится с учетом исходных данных разработчика РН (количество заправляемого компонента топлива, допускаемое давление и расход), которые определяют производительность (расход) и напор насоса. Напор насоса – это разность давлений на выходе и входе в насос:
где γ – удельный вес жидкости, кг/л. Производительность насоса обычно задается в л/мин или м3/ч. Зависимость напора, создаваемого насосом, от его производительности при постоянном числе оборотов принято называть характеристикой насоса. Характеристика обычного насоса определяется при работе на воде, а насосов для перекачки компонентов топлива – на самих компонентах.
На рис. 4.5.3 представлена характеристика насоса ЦН112М1, где кривыми, кроме напора H = f (Q), построены зависимости мощности насоса N = f1(Q); коэффициента полезного действия η = f2(Q) и допустимой вакуумметрической высоты всасывания Δhдоп = f3(Q). Если на этом графике в одном масштабе нанести характеристику напорного трубопровода, то кривые пересекутся в рабочей точке, которая указывает, какой наибольший расход может обеспечить данный насос при работе с этим трубопроводом при соответствующем числе оборотов. Для нашего конкретного случая – это точка, соответствующая производительности Q = 5000 л.мин (300 м3/ч). Величина производительности насоса, напор и коэффициент полезного действия определяют необходимую мощность электропривода насоса: 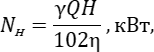
где Q – производительность насоса, л/с; H – полный напор насоса, м ст. жидк.; η – КПД насоса; γ – удельный вес жидкости, кг/л. При подборе двигателя его мощность определяется с запасом на случай неучтенных перегрузок. Коэффициент запаса мощности для насосов мощностью свыше 50 кВт составляет: k = 1,05-1,10. Если вал насоса непосредственно соединен с валом электродвигателя, то требуемая мощность может быть определена, как: Nдв = kNм. Кроме того, электродвигатель насоса должен отвечать условиям эксплуатации. Если условия эксплуатации не соблюдаются, то электродвигатель устанавливают в чистой зоне (помещении), которую герметизируют от помещений, где расположено оборудование насосной станции. Для перекачки горючего применяют электродвигатели в специальном исполнении (герметичном и взрывобезопасном). Конструкция центробежного насоса показана на рис. 4.5.4. На рис. 4.5.5 представлено торцевое уплотнение насоса ЦН-112М1, а на рис. 4.5.6 – его промежуточный вал, который соединяет вал насоса с валом электродвигателя.
Герметичные электронасосы типа ЦНГ представляют собой горизонтальные агрегаты, объединяющие в себе центробежный насос и специальный электродвигатель. Основным достоинством насосов данного типа является отсутствие выходящих наружу валов, требующих уплотнений. Насосы выпускаются во взрывозащищенном исполнении, они обеспечивают падежную работу при перекачивании взрывоопасных, токсичных и агрессивных жидкостей и в процессе эксплуатации почти не требуют ухода.
Поршневые насосы в системах заправки компонентами топлива используются для освобождения трубопроводов от остатков компонентов топлива и заполнения рабочей камеры основного центробежного насоса. Они относятся к объемным насосам. Принцип их работы заключается в периодическом заполнении жидкостью цилиндра насоса с последующим выталкиванием ее движущимся поршнем. Объем выталкиваемой жидкости зависит от диаметра цилиндра и хода поршня. Поршневые насосы могут быть с ручным и механическим приводом. Поршневые насосы разделяются на насосы одинарного и двойного действия. В насосах одинарного действия при одном двойном ходе поршня происходит одно заполнение цилиндра (всасывание) и одно выталкивание жидкости (нагнетание), в насосах двойного действия – два всасывания и два нагнетания. В системах заправки в большинстве случаев применяются насосы двойного действия с механическим приводом. В системах заправки компонентами топлива используются также струйные насосы. В основном они предназначены для освобождения баков РН при сливе компонентов топлива или при захолаживании компонента. Побудителем их работы является основной центробежный насос, который используется при заправке баков РН. Технические данные насосов представлены в табл. 4.5.1. Таблица 4.5.1 Технические данные насосов
4.5.3. Трубопроводы и рукава По назначению трубопроводы и рукава подразделяются па жидкостные и газовые. Для изготовления трубопроводов систем заправки высококипящими компонентами топлива в основном используют трубы из нержавеющей стали ОХ18Н10Т, а для пероксида водорода – из алюминиевых сплавов. Условные проходы трубопроводов от Dv 6 до Dv 300. Как правило отдельные трубы (длиной до 6 м) соединяют сваркой в защитной среде (флюсы или газы) с предварительной подготовкой кромок труб под сварку. Рукава в системах заправки представляют собой участки трубопроводов, выполненные из гибких элементов (металлорукава, гофрированные трубы из фторопласта, резинотканевые и др.). В основном рукава предназначены для подсоединения трубопроводов системы к заправочным и дренажным горловинам баков РН через наполнительные устройства. Условные проходы рукавов составляют от Dv 6 до Dv 200. Посредством рукавов на СК или ЗС стационарные трубопроводы подстыковывают к подвижным средствам доставки компонентов топлива, а также ко всем типам передвижных заправщиков и цистерн.
Металлорукав представляет собой гофрированную оболочку из нержавеющей ленты, на концы которой приварены ниппели (штуцеры) с подвижными фланцами. Снаружи гофрированной оболочки имеется защитная металлическая оплетка, которая воспринимает нагрузки при работе металло- и фторопластового рукавов. В системах заправки компонентами топлива применяют в основном металлорукава типа СРГС (стальные рукава герметичные, сварные) и фторопластовые рукава. Металлорукава типа СРГС изготавливаются диаметром 20-350 мм, а фторопластовые – диаметром 6-50 мм. Для изготовления металлорукавов применяется стальная лента толщиной 0,15-0,40 мм, а для фторопластовых – трубка из фторопласта-4. Оболочки металлорукавов типа СРГС образуются сверткой по спирали предварительно спрофилированной стальной ленты с последующей контактно-шовной сваркой по вершине гофра, как показано на рис. 4.5.7. Оболочки присоединяются к арматуре контактно-шовной и аргоно-дуговой сваркой. В целях разгрузки крайних гофров на оплетку металлорукава в зоне заделки арматуры надевается стакан, который прикрывает часть гофров в зоне термического влияния пайки и сварки и снижает изгибающие напряжения в зоне заделки арматуры (рис. 4.5.8 и 4.5.9).
При выборе металлорукава в зависимости от условий эксплуатации рабочее давление, приведенное к температуре 20 °С, определяется как частное от деления рабочего давления при температуре рабочей среды на коэффициент k, значения которого для температур до 40 “С составляет 1,0, а для температур свыше 40 °С – 0,98. При выборе металлорукава определяют его оптимальную длину для конкретного случая монтажа, так как применение короткого или слишком длинного металлорукава может привести к его повреждению в зоне заделки. При этом необходимо учитывать, что металлорукав должен включать в себя нейтральные участки около арматуры, не подвергающиеся изгибу при работе. Ниже приведен расчет минимальной длины изогнутого металлорукава, которая:
В системах заправки компонентами топлива гибкие трубопроводы испытывают действие пульсирующих потоков жидкости. Пульсация давления жидкости может вызвать разрушение гибких трубопроводов при давлении значительно меньше статического разрушающего. Источником пульсации давления в основном являются насосы. При внезапном резком закрытии клапанов возникает гидравлический удар, который может привести к разрушению оболочки. Для увеличения работоспособности металлорукавов и трубопроводов необходимо вводить в систему демпфирующие устройства. При прокачке рабочей среды через металлорукав возможен срыв внутренней поверхности гофра, приводящий к пульсации потока и колебанию гофров. Поэтому не допускается применять металлорукава при скорости прохождения рабочих продуктов более 8 м/с для жидкостей и более 50 м/с для газов. При эксплуатации металлорукавов в системах с высоким уровнем вибрации необходимо исключать их работу в условиях, приводящих к резонансному колебанию гофров или оболочек в целом. Коррозионная стойкость металлорукавов из нержавеющей стали 12Х18Н8Т определяется стойкостью самого материала в различных средах (приведена в справочниках) и конструктивными особенностями металлорукава, в первую очередь, сю гибкого элемента. Нарушение целостности пассивной пленки, приводящее к точечной коррозии, наступает в средах, содержащих ионы хлора. Особенно это проявляется при попадании на металлорукава морской воды. Диаметр металлорукава определяется по формуле
где Dу – диаметр проходного сечения гибкой части металлорукава (условный диаметр), мм; Q – расход рабочего продукта, л/мин; Vср – средняя скорость рабочего продукта, м/с. Выбор типоразмера металлорукава может быть сделан после изучения схем монтажа, определения типа металлорукава и конструкции присоединительной арматуры. Соединение арматуры, насосов, фильтров, приборов, металлорукавов с трубопроводами в системах заправки осуществляется посредством фланцев, для чего к трубопроводу приваривают патрубок с буртом, предварительно установив накидной фланец. Для облегчения сборки фланец делают из двух частей: непосредственно бурт с шипом и накидной фланец. Наличие накидного фланца облегчает сборку при установке и подстыковке к фланцам корпусов арматуры, фильтров, насоса и т.д., у которых ответные части, как правило, выполнены монолитными. Фланцевые и штуцерные соединения имеют кольцевые выступы или впадины («шип – паз»). Для уплотнения стыка между шипом и пазом фланцевого соединения устанавливают специальные прокладки. Широкое распространение в системах заправки высококипящими компонентами топлива получили прокладки из материала фторопласт-4. Применение этого материала возможно при условии обработки поверхности паза и шипа по классу чистоты (6,3√), не хуже, и выполнении посадки сопрягаемых поверхностей паза и шипа А3, Х3. Наличие прокладок из фторопласта-4, вследствие его текучести, требует повторной (через 24 часа) подписки фланцевых соединений. Герметичность стыков фланцевых соединений проверяется по показаниям манометра при наддуве внутренних полостей трубопроводов. Фланцевые соединения, в процессе эксплуатации подвергающиеся разборке и сборке, например, при сборке коммуникаций с установкой металлорукавов, вскрытии крышек фильтров при замене фильтроэлементов и т.д., имеют устройство, которое позволяет контролировать герметичность вновь собранного стыка.
Для проверки герметичности стыков в пазу фланца для прокладки выполняется кольцевая проточка «а»; в боку фланца сверлят отверстие (Ø 2 мм) до пересечения с кольцевой проточкой. На наружной поверхности фланца приваривают бобышку, в которой нарезают резьбу, и делают паз для установки прокладки (алюминий) и вворачивают в бобышку специальный ниппель с защитным колпачком (рис. 4.5.13). Для проверки герметичности вновь собранных соединений с ниппеля снимают защитный колпачок, на его место навинчивают наконечник опрессовочного устройства и во внутреннюю полость канавки подают сжатый воздух под давлением Pр (рабочее давление). Во время выдержки герметичность соединения подтверждается отсутствием падения давления на контрольном манометре опрессовочного устройства. Возможные перемещения трубопроводов при изменении их длины от колебаний температуры воспринимаются сильфонными компенсаторами или S-образными и Ω-образными участками трубопроводов, которые монтируются на прямых участках трубопроводов с интервалом около 30 м. Сами же трубопроводы устанавливают на стационарные или подвижные (при наличии компенсаторов) опоры с шагом 1,5-2 м для исключения их перемещений. В системах заправки горючим для снятия статического электричества под головки болтов и гаек фланцевых соединений надевают П-образные планки (переходные мостики), выполненные из меди.
На рис. 4.5.14 представлена конструкция наполнительного устройства, используемая для подсоединения заправочных коммуникаций к горловинам баков РН «Союз». Наполнительное устройство в ручном режиме устанавливают в горловину бака РН и фиксируют от возможных перемещений. Стык «горловина бака РН – наполнительное устройство» имеет штуцер для проверки герметичности. Как правило, вовнутрь наполнительного устройства устанавливают фильтр. Отстыковка наполнительного устройства осуществляется в ручном режиме по окончании заправки РН. Позже для других ракет были созданы наполнительные соединения, обеспечивающие их дистанционную стыковку с горловинами ракет и дистанционную или автоматическую отстыковку. В системах заправки окислителем, как правило, газовая полость ракеты «закольцована» с газовой полостью емкости хранилища, поэтому к ракете подводится и подстыковывается дренажная коммуникация с наполнительным устройством. Разветвление основного напорного трубопровода проводят установкой коллекторов (трубопровод с патрубками и фланцевыми соединениями) с арматурой, таким образом, чтобы общий поток (расход) компонента топлива распределялся на каждый отдельный бак блока РН. Поэтому трубопроводы можно представить в виде последовательно соединенных или параллельно разветвленных труб. Для обеспечения подачи по трубопроводу жидкости с заданным расходом необходимо определить потребный напор, который зависит от геометрической высоты, на кото рую следует поднять жидкость, и потерь на преодоление гидравлических сопротивлений трубопровода. Величина гидравлических потерь напора зависит от режима течения жидкости в трубопроводе, характеристик трубопровода и физико-химических свойств жидкости (прежде всего от ее вязкости). Гидравлические потери напора складываются из затрат на трение в трубопроводе и на преодоление местных сопротивлений. Для простого трубопровода длиной l и постоянного диаметра d при турбулентном режиме ожидаемый (или потребный) статический напор определяется по уравнению Бернулли:
где λ – коэффициент сопротивления трения; ξ – коэффициент местных потерь; l – длина трубопровода, м; V – средняя скорость движения жидкости в трубопроводе, м/с;
Принимая во внимание, что
При большой относительной длине Целесообразно для длинных трубопроводов вместо местного сопротивления ввести понятие эквивалентной длины Тогда:
где L = l + Σlэ – приведенная расчетная длина. Потери энергии на трение, возникающее в прямых трубопроводах постоянного сечения, возрастают пропорционально длине трубопровода и определяются по формуле Дарси-Вейсбаха:
Коэффициент потерь на трение зависит от режима течения жидкости в трубопроводе (ламинарный или турбулентный), который определяется скоростью течения. Смена режима происходит при критической скорости, Vкр, зависящей от кинематического коэффициента вязкости, ν, диаметра трубопровода, d и критического числа Рейнольдса, Reкр:
По многочисленным опытным данным число Reкр для критической скорости течения жидкости приблизительно равно 2300. Если в приведенное выражение подставить скорость жидкости, ν, в данном трубопроводе, ее вязкость, v, и диаметр трубопровода, d, то получим действительное число Рейнольдса, Re, сравнение которого с критическим позволяет судить о режиме течения. При Re<Reкр поток ламинарный, а при Re>Reкр – турбулентный. Коэффициент потерь на трение для ламинарного потока (Re≤2300) определяется по формуле λ=64/Re, и соответственно
и по формуле Блазиуса Среднее значение эквивалентной абсолютной шероховатости для цельнотянутых новых труб равно 0,1 мм, а для бывших в употреблении и незначительно корродированных труб – 0,2 мм. Верхняя граница области шероховатости определяется значением Турбулентный режим для области гидравлически шероховатых труб (квадратичная область) определяется по формуле Никурадзе:
или по близкой к ней формуле Шифрисона:
Режим движения компонента определяется по формуле:
При H < Hкр – ламинарный режим, а если H > Hкр – турбулентный. Местные потери возникают в связи с изменением формы и размеров сечения трубопровода. Местными сопротивлениями являются сужения и расширения, закругления, колена, гофры, диафрагмы, задвижки, вентили, клапаны, фильтры. Потеря напора от местных сопротивлений определяется по формуле:
где ζм – коэффициент местного сопротивления, определяемый экспериментально и приводимый для различных видов сопротивлений в справочниках и паспортах на арматуру, металлорукава и т.д. Общая потеря напора от ряда местных сопротивлений равна сумме потерь от каждого сопротивления. Полная величина гидравлических потерь напора в трубопроводе равна:
Для преодоления этих потерь и подъема жидкости на высоту ΔH = H2–H1, потребный напор должен составить
или, выражая Vср через расход Q:
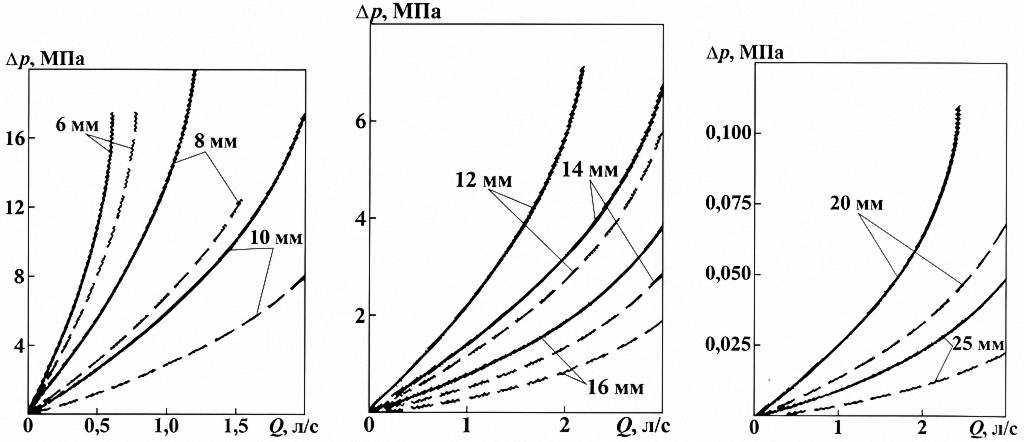
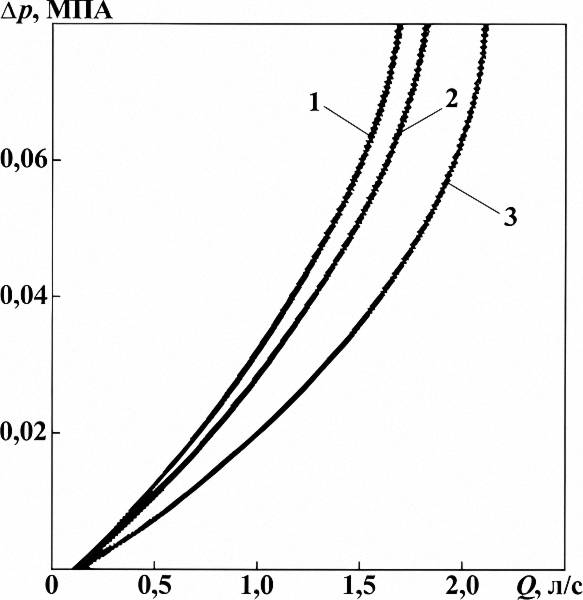
Эксперименты, проведенные с металлорукавами различных диаметров и типов, показали, что потери давления на участке трубопровода длиной 1 м в металлорукавах значительно выше потерь давления в гладких трубопроводах (в 1,2 – 4 раза). Там, где потери хотя бы небольшой доли давления имеют большое значение, необходимо переходить на металлорукава большего диаметра. Результаты исследования позволяют принять ориентировочно, что:
Проведенные экспериментальные исследования по определению потерь давления в прямых и изогнутых металлорукавах различных типов и диаметров показали, что в изогнутом металлорукаве они увеличиваются. При определенных радиусах изгиба Rиз, потери могут возрастать на 20-50 % по сравнению с потерями в прямых металлорукавах. 4.5.4. Арматура Арматура систем заправки баков РН компонентами топлива – это устройства, предназначенные для перекрытия потока компонентов топлива в трубопроводах, регулирования расхода в них и поддержания заданною давления в составных частях оборудования системы, предохранения от возможного повышения давления сверх допустимой величины, пропускания компонентов топлива только в одном направлении и зашиты оборудования от повышенного давления при обратном движении компонента в трубопроводе. Трубопроводная арматура по функциональному назначению подразделяется на запорную, регулирующую, распределительно-смесительную, предохранительную и защитную. По характеру взаимодействия рабочего органа с потоком компонента трубопроводная арматура делится на задвижки, клапаны, краны и затворы, а по способу их управления – на управляемую и действующую автоматически. Управляемая арматура может иметь ручное управление и дистанционное управление различными видами приводов (механические, электрические, электромагнитные, поршневые, мембранные). Подсоединение к трубопроводу может быть фланцевым, под приварку и т.д. При изготовлении арматуры используются конструкционные материалы: сталь нелегированная, легированная, высоколегированная со специальными свойствами; сталь с покрытием; специальные металлы и сплавы и полимерные материалы. Трубопроводная арматура подбирается исходя из следующего:
Применение конструкционных материалов в арматуре должно соответствовать стандартам и нормативно-технической документации. В системах заправки широкое распространение получили пневмоклапаны, предохранительные клапаны, вентили и обратные клапаны.
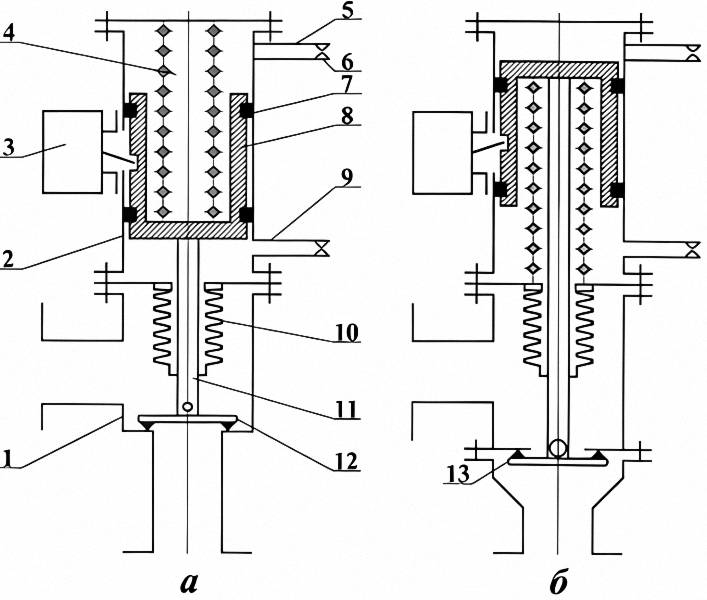
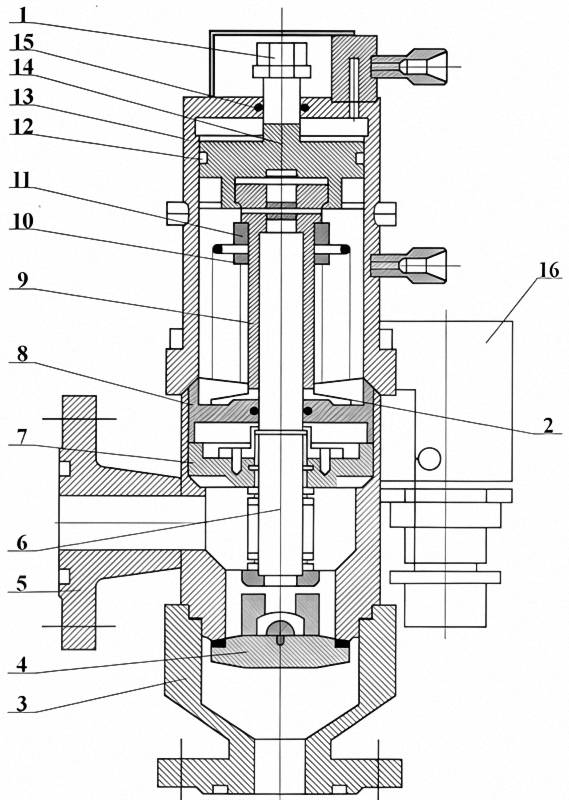
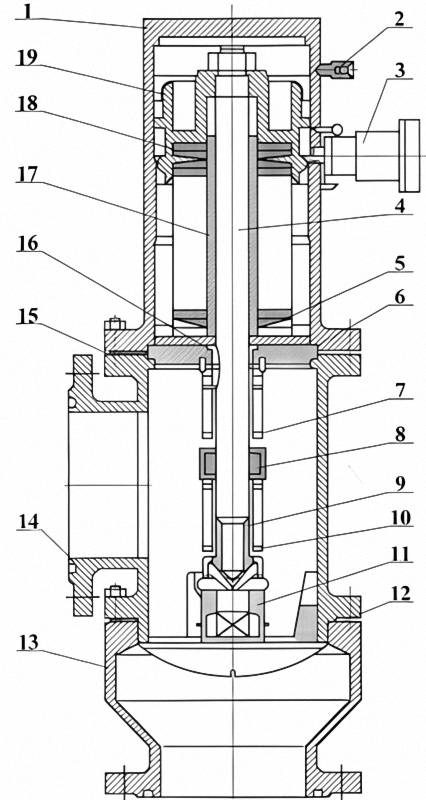
В качестве запорной арматуры в системах заправки используются клапаны с пневматическим приводом и сильфонные вентили с ручным управлением. Пневмоклапан достаточно прост и надежен в работе, имеет небольшие размеры и легко поддается автоматизации. На рис. 4.5.17 схематично показано устройство пневмоклапанов с запорными органами сверху или снизу. В клапане полость рабочей зоны герметизирована по отношению к пневмоприводу сильфоном. Корпус и детали, контактирующие с компонентами топлива, выполнены из легированной стали 12Х18Н10Т. Для исключения протечек компонента из расходных емкостей хранилища во всасывающие трубопроводы насоса, на этих трубопроводах устанавливают нормально закрытые клапаны, поскольку в таких клапанах пружина обеспечивает исключение протечек через затвор и поэтому на период хранения исключается потребность в подаче сжатого воздуха в пневмопривод. На рис. 4.5.18 и 4.5.19 представлена конструкция таких пневмоклапанов.
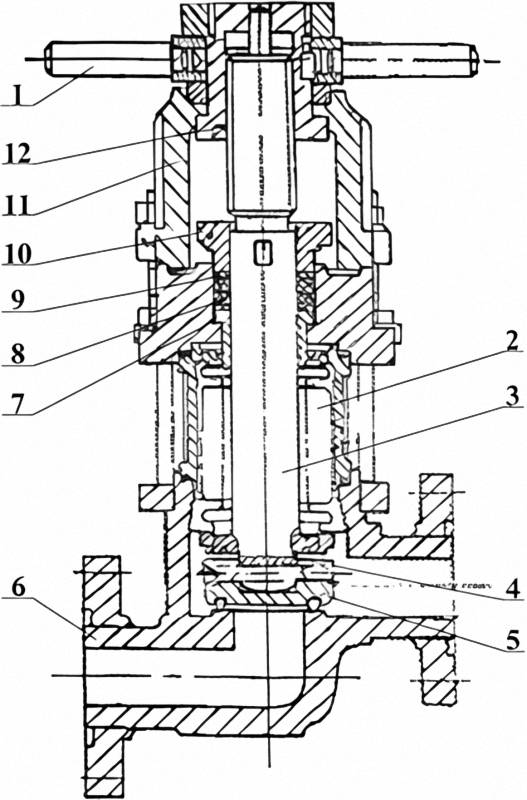
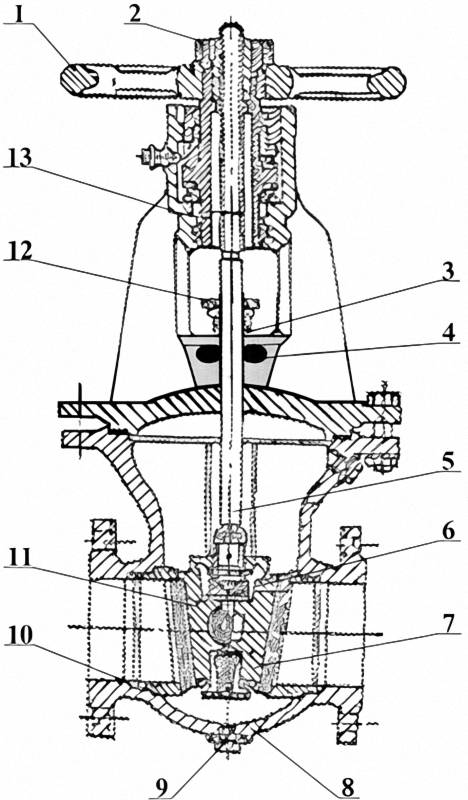
В конструкции запорного вентиля (клапан запорный) для перекрытия потока компонента топлива его запорный орган перемещается возвратно-поступательно вдоль центральной оси уплотнительной поверхности корпуса. Подвижным элементом вентиля является шпиндель, ввинчиваемый в резьбу неподвижной ходовой гайки, расположенной на крышке. Применение в гайке ходовой резьбы, обладающей свойствами самоторможения, позволяет оставлять запорный орган в любом промежуточном положении и при этом самопроизвольного изменения положения под действием давления не происходит (рис. 4.5.20). По конструкции корпуса вентили подразделяются на проходные, угловые и прямоточные. В зависимости от расположения ходовой резьбы вентили могут быть с выносной или погружной резьбой. Вентили получили широкое распространение в системах заправки компонентами топлива благодаря надежности и герметичности затвора, простоте конструкции, обслуживания и ремонта, относительно небольшим габаритам и массе, возможности установки их на трубопроводе в любом пространственном положении. Недостаток вентилей – высокое гидравлическое сопротивление. На рис. 4.5.20, 4.5.21 представлены различные конструкции вентилей и задвижек с ручным управлением, используемых в системах заправки компонентами топлива.
В системах заправки для автоматической защиты оборудования, трубопроводов и т.д. от недопустимого повышения давления компонента топлива путем частичного его сброса из защищаемого оборудования используются предохранительные клапаны. Наибольшее распространение получили пружинные предохранительные клапаны, в которых при направлении рабочей среды под золотник давлению рабочей среды противодействует сила стальной пружины. По способу выпуска рабочей среды предохранительные клапаны подразделяются на:
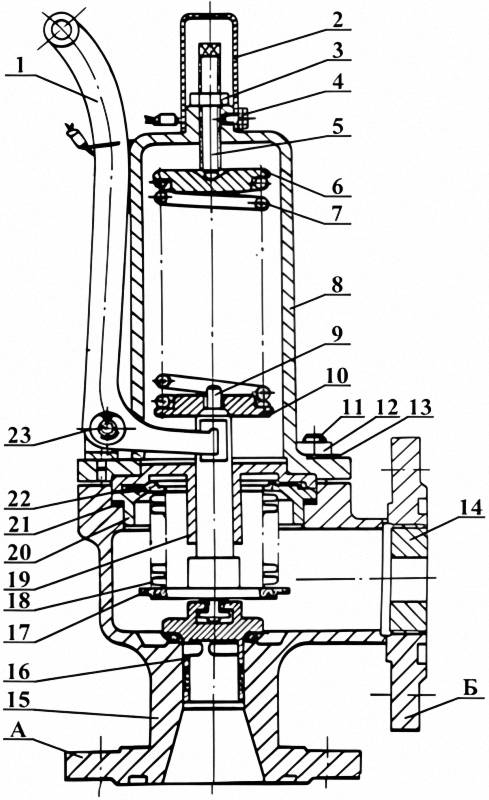
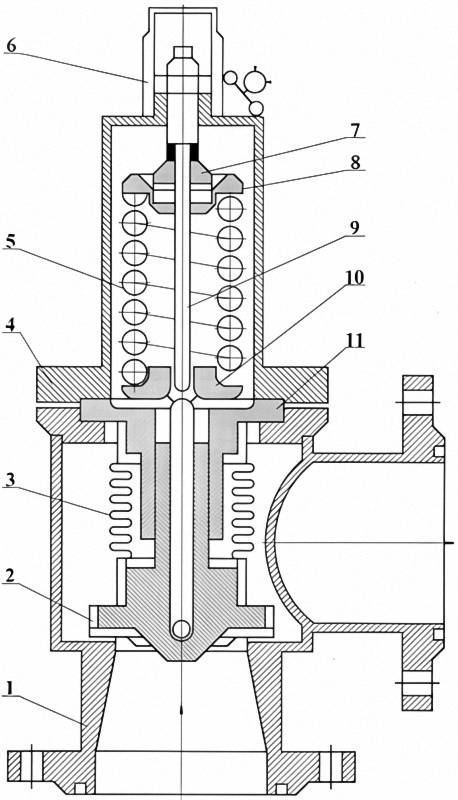
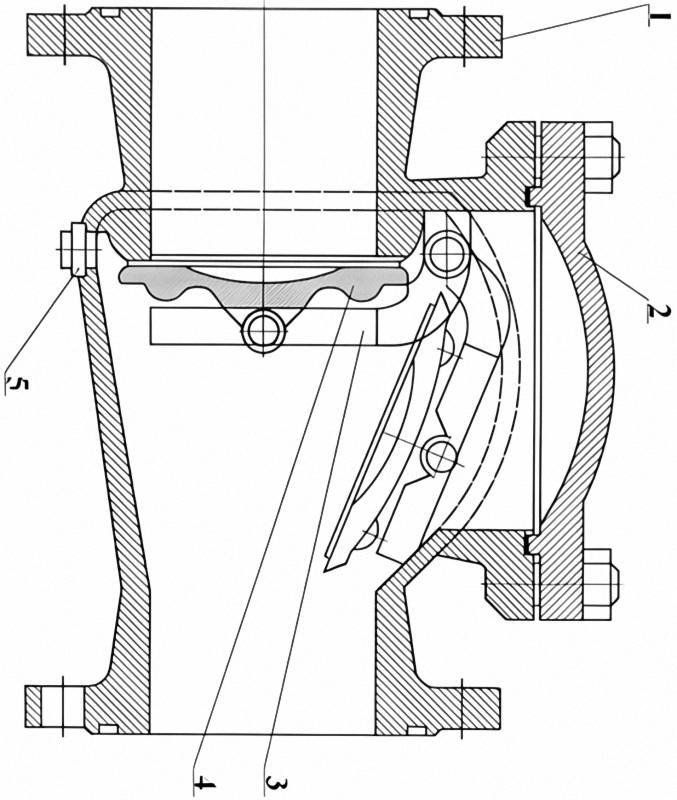
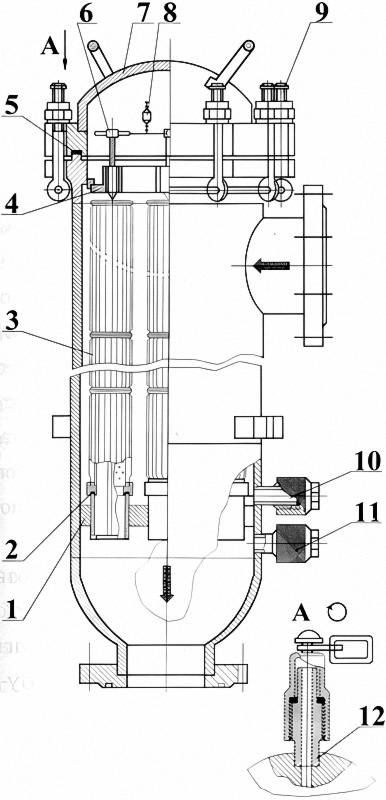
Предохранительные клапаны выпускаются в двух исполнениях – с устройством Для ручного открытия (ручным дублером) или без такого устройства. Конструктивное решение одного из предохранительных клапанов, применяемых в системах заправки, представлено на рис. 4.5.22, а перепускного и обратного клапанов – на рис. 4.5.23 и 4.5.24. Для обеспечения высокой надежности и безопасности проведения технологических работ в системах заправки ракет компонентами топлива, в основном, применяется арматура, разработанная специализированными предприятиями по ТЗ главных конструкторов этих систем. 4.5.5. Фильтры В системах заправки компонентами топлива фильтры используются для предотвращения попадания возможных механических примесей в компоненты топлива при заполнении расходных емкостей из передвижных заправщиков, а также при заправке баков РН. Чаще всего в системах заправки применяют фильтры, основанные на механическом методе очистки, то есть компоненты топлива пропускают через щелевые (сетчатые) или пористые материалы фильтрующих элементов во время проведения как подготовительных операций, так и операций по заправке баков ракеты компонентами топлива. Фильтры систем заправки должны иметь малое гидравлическое сопротивление и продолжительно работать без замены их фильтрующих элементов. При этом должна обеспечиваться возможность снятия и установки фильтроэлементов без демонтажа корпуса фильтра для промывки фильтроэлементов и дальнейшего их использования. В зависимости от тонкости фильтрации используют фильтры:
Фильтры грубой очистки устанавливают в трубопроводах сливо-наливного фронта и непосредственно в коммуникациях, которые подстыковываются к горловинам трубопроводов передвижных заправщиков. На трубопроводах приема компонентов топлива устанавливают блок фильтров тонкой очистки (20 мкм), благодаря чему компонент топлива при заполнении расходных емкостей проходит через двойной блок фильтров (70 мкм и 20 мкм), и таким образом механические примеси указанных размеров в компонентах топлива при заполнении емкостей передвижных заправщиков на заводе-изготовителе или складах и при заправке ракет исключаются. На напорных трубопроводах систем заправки, как правило, после насосного агрегата устанавливают блоки фильтров тонкой очистки (до 20 мкм). Фильтры грубой очистки (до 70 мкм) устанавливают как можно ближе к заправочной горловине бака РН и, если это возможно, – непосредственно в наполнительном устройстве. Таким образом обеспечивается защита баков РН от попадания в них механических примесей, а также защита коммуникаций систем заправки от возможного попадания внутрь механических примесей во время пуска РН в случае, когда внутренняя полость заправочной коммуникации разгерметизирована. В качестве фильтрующих материалов применяются тканые сетки из нержавеющей стали; фторлоновые ткани; пористые материалы из порошка нержавеющей стали – ФНС-2, ФНС-5, ФНС-10; пористый фторопласт (ФЭП). Некоторые характеристики материалов, из которых изготавливают фильтроэлементы, приведены в табл. 4.5.1. В табл. 4.5.2 приведены наименование и основные геометрические размеры пористых фильтроэлементов (ФЭП). Удельная пропускная способность цилиндрического ФЭП:
Фильтроэлементы пористые обеспечивают надежную очистку компонентов топлив при производительности Qуд = 0,4-0,5 л/см2·мин, или 5-6 м3/м2·мин, при перепаде давления до 4 кгс/см: и ресурсе 9000-10000 м3 на 1 м2 поверхности. Таблица 4.5.1 Характеристики материалов,
Таблица 4.5.2 Наименование и основные геометрические размеры
При расчете фильтра следует учитывать поверхность ФЭП, не закрытую армирующей решеткой. Предел прочности ФЭП при растяжении:
По выработке принятого ресурса фильтроэлементы подлежат утилизации. ФНС-2, ФНС-5, ФНС-10 – пористые материалы получают из порошка нержавеющей стали Х18Н10Т методом прокатки в валках и последующего спекания в камерных печах. Удельная пропускная способность таких материалов:
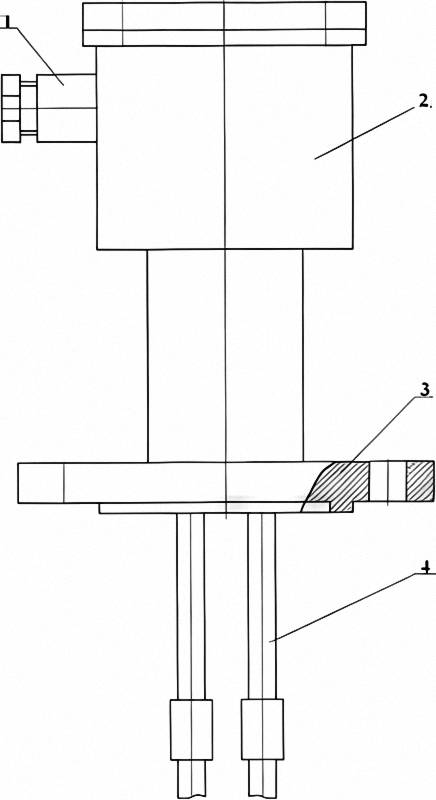
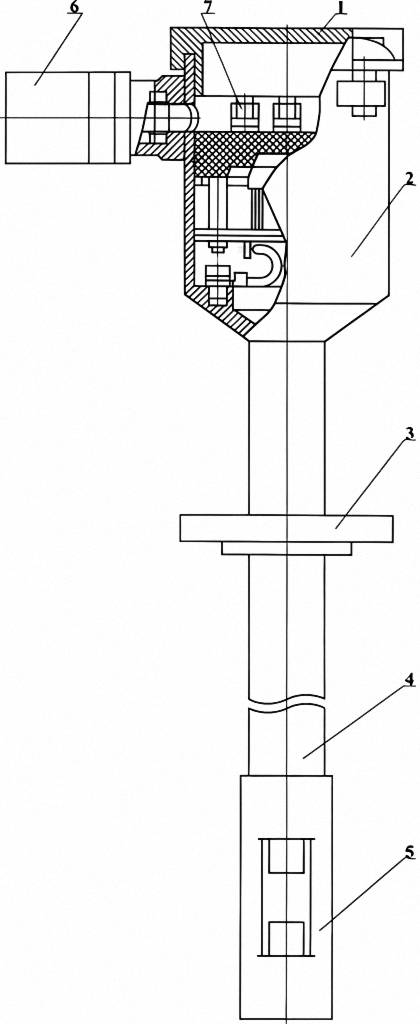
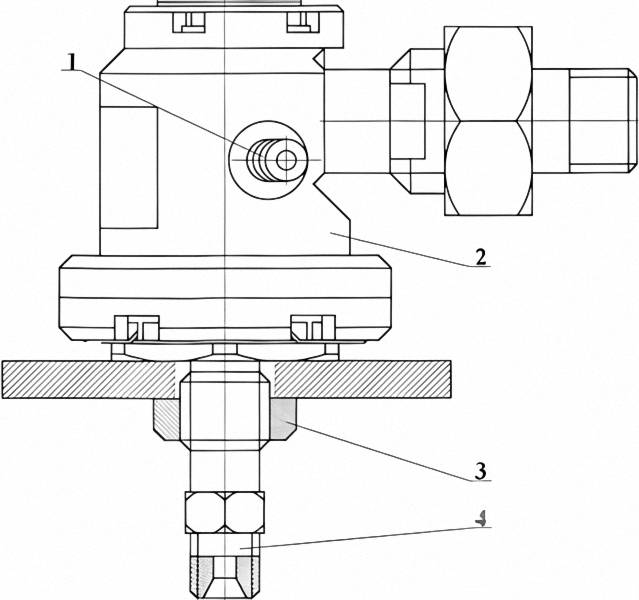
Распространение нашли металлические сетки, которые в зависимости от вида компонента топлива могут быть изготовлены из нержавеющей стали или латуни. Некоторые характеристики таких сеток приведены в табл. 4.5.3. Таблица 4.5.3 Характеристики металлических сеток,
Номер сетки одновременно показывает размер в долях миллиметра стороны ячейки в свету. При проектировании основные размеры фильтра определяются из формулы: 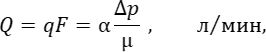
где Q – производительность системы заправки (насоса), л/мин; F – площадь фильтра, cм2; q – пропускная способность поверхности сетки в единицу времени при перепаде давления на фильтре (Δр) и заданной вязкости жидкости, л/мин-см2; μ – динамический коэффициент вязкости, П (пуаз); α – удельная пропускная способность единицы поверхности сетки при перепаде давления 1 кгс/см2 и вязкости жидкости 1 П, л/мин см2. Значения α для некоторых сеток:
При расчетах принимают, что Δр = 0,1-0,3 кгс/см2 и, выбрав в зависимости от требуемой тонкости фильтрации сетку, определяют площадь фильтрующего элемента:
Расчет фильтра на прочность проводят при условии, что сетка представляет собой абсолютно круглую пластинку (мембрану) с несмещающимся контуром и равномерно распределенной нагрузкой по всему сечению при полном засорении ячеек. В абсолютно гибких пластинках, когда их прогиб f ≥ 5h, напряжение изгиба пренебрежительно мало по сравнению с напряжением в средней плоскости. Прогиб в центре определяют по формуле:
Максимальное напряжение в центре (нормальное напряжение) составляет:
где h – толщина пластинки, см; d – радиус круглой пластинки, см; P – интенсивность распределенной нагрузки (давление), кгс/см2; E – модуль продольной упругости.
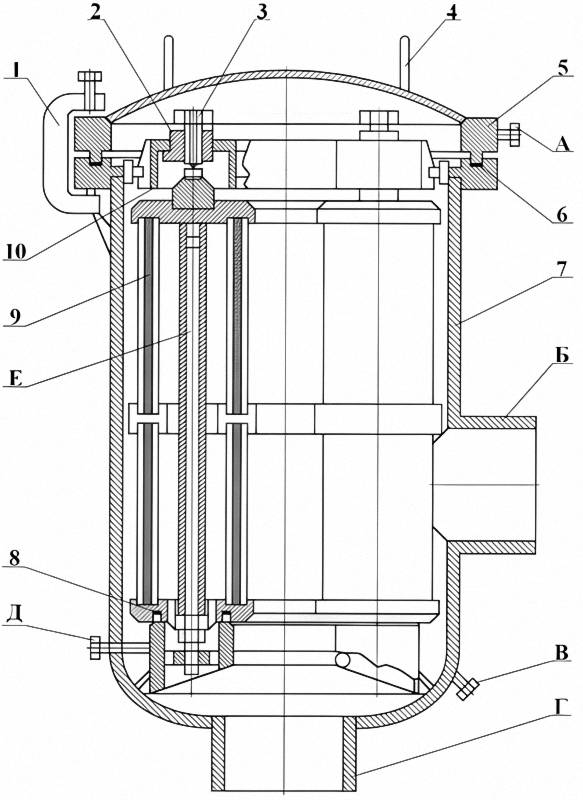
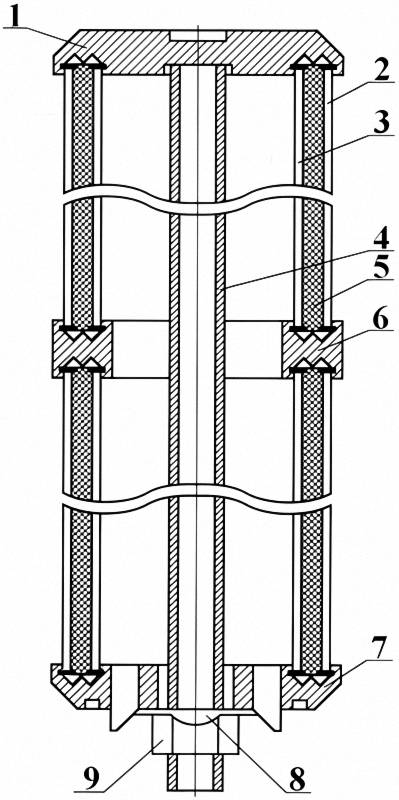
В системах заправки компонентами топлива широкое распространение получили фильтры с ФЭП (20 мкм) и фильтроэлементами из сетки (70 мкм), а также фильтры, выполненные из сетки № 160 (проволочные тканые фильтроэлементы с размером ячеек 70 мкм). Конструкции фильтров и их фильтроэлементов представлены на рис. 4.5.25-4.5.27. Количество фильтрующих элементов, устанавливаемых в корпусе фильтра, подбирается с учетом производительности насоса и его пропускной способности. Обычно фильтроэлементы (ФЭП сетчатые) изготавливают на специализированных заводах и они являются покупными изделиями оборудования систем заправки. Фильтры в наполнительных соединениях и приемных колонках изготавливают из сетки в виде конуса (пайка, клепка). Они имеют внутренний и наружный каркасы, которые предохраняют их от смятия в зависимости от направления потока компонента топлива (заправка, слив). 4.5.6. Контрольно-измерительные приборы Контрольно-измерительные приборы (КИП) применяются в системах заправки для измерения уровня компонентов топлива, находящихся в расходных емкостях хранилища, сливных емкостях, а также для измерения их температуры и давления как при хранении компонентов топлива, так и при заправке баков ракеты. Приборы для измерения уровня компонента в емкостях Для измерения уровня компонентов топлива в расходных емкостях хранилищ и сливных емкостях применяют в основном визуальные, емкостные и ультразвуковые приборы.
При визуальном методе контроля уровня компонента в емкости во многих случаях используют свойство сообщающихся сосудов, что позволяет по шкале мерного стекла, расположенного на торце предварительно оттарированной емкости, определять объем компонента при различных его уровнях. Для токопроводящих жидкостей в основном применяют емкостные сигнализаторы и индикаторы уровня. Принцип их работы заключается в том, что при изменении уровня жидкости электрическая емкость чувствительного элемента датчика изменяется и показывающий прибор регистрирует это изменение. При резонансном методе емкость датчика включается параллельно с индуктивностью, образуя колебательный контур, настроенный на резонансную частоту питающего напряжения. Настройка производится для начальной емкости датчика, которая соответствует наличию или отсутствию контролируемой среды на заданном уровне. Изменение емкости датчика приводит к изменению собственной частоты контура и срыву резонанса, который может происходить как при увеличении, так и при уменьшении емкости датчика. Этот способ нашел применение в сигнализаторах уровня. Электронные емкостные индикаторы служат для непрерывного дистанционного измерения уровня жидкости в емкостях хранилища и сливных емкостях. Комплект индикатора уровня включает в себя силовой и электронный блоки, емкостной датчик и указатель уровня. Индикаторы уровня для диэлектрических жидкостей имеют корректор. Индикаторами уровня (сигнализаторами уровня) укомплектованы заправочные системы СК РН «Протон-К». Сигнализаторы уровня предназначаются для сигнализации о наличии или отсутствии жидкости в местах установки датчиков. Датчики устанавливаются на рабочих и сливных емкостях (баках), фильтрах насосных установок, на насосах и трубопроводах. Для измерения уровней жидкости могут использоваться также ультразвуковые приборы. Их работа основана на использовании закона отражения ультразвуковых колебаний от границы раздела двух сред (газа и жидкости, двух несмешивающихся жидкостей). В комплект индикаторов и сигнализаторов кроме датчиков входят электронный и силовой блоки и соединительный кабель. Приборы для измерения температуры В системах заправки компонентами топлива широкое распространение получили термометры сопротивления, которые основаны на свойстве изменения электрического сопротивления некоторых материалов при изменении температуры. Один из термометров такого типа – электротермометр ЭТ-3Б предназначен для дистанционного измерения температуры в пределах от -50 до +50 °C. Он состоит из датчиков и показывающего прибора. Такие приборы были установлены на отдельных агрегатах СК ракет «Союз» и «Протон-К». В настоящее время на многих заправочных агрегатах эти термометры заменены на термопреобразователи. Чувствительный элемент первичного преобразователя и встроенный в головку датчика измерительный преобразователь ИП в виде герметичной «таблетки» преобразуют измеряемую температуру компонента топлива или газовой подушки в унифицированный токовый выходной сигнал, что дает возможность строить системы автоматизированного управления технологическим оборудованием (АСУТО) без применения дополнительных нормирующих преобразователей. Защитная часть термопреобразователей может быть выполнена в нескольких вариантах исполнения, в том числе и во взрывозащищенном исполнении. Термопреобразователи работают в комплекте со вторичными приборами, воспринимающими их входные унифицированные токовые сигналы. Приборы для измерения давления
Для измерения избыточного давления в системах применяются манометры, а для измерения разряжения или вакуума – вакуумметры. Разность давлений, или перепад давления определяются дифференциальными манометрами, а избыточное давление и вакуум – мановакуумметрами. Получившие распространение механические деформационные манометры, предназначенные для измерения избыточных давлений в системах заправки, позволяют измерить давление непосредственно на месте установки или дистанционно. Для измерения давления агрессивных и сильнотоксичных компонентов топлива манометры подключают к трубопроводам, емкостям и др. через мембранные или сильфонные разделители или через разделительные бачки, в которые заливают специальные жидкости, стойкие к действию компонентов топлива. Манометры дистанционного типа применяются в случае, если контроль давления жидкости или газа необходимо проводить на расстоянии, например на пульте управления систем. В этих манометрах датчик и указатель выполнены раздельно. Наряду с манометрами и мановакуумметрами в системах заправки применяются сигнализаторы давления, настроенные на определенное заданное давление, по достижении которого электрический сигнал передается в систему управления технологическим оборудованием. В последнее время вместо дистанционных манометров и датчиков давления в системах заправки компонентами топлива устанавливают измерительные преобразователи давления типа АИР-20А. Они предназначены для непрерывного преобразования значений избыточного давления, давления разряжения, абсолютного давления, разности давлений и гидростатического давления (уровня) жидких и газообразных сред в унифицированный токовый сигнал. Термометры и регистраторы технологические. многоканальные Многоканальные термометры предназначены для измерения и контроля температуры и других неэлектрических величин, значения которых преобразуются в электрические сигналы силы и напряжения постоянного тока или сопротивления постоянному току. Они являются многофункциональными микропроцессорными приборами, используются в автономном режиме и осуществляют функцию сигнализации и автоматического регулирования контролируемых параметров. Технологические регистраторы предназначены для измерения и регистрации температуры, давления, расхода, уровня и других неэлектрических величин, преобразованных в электрические сигналы (сила и напряжение постоянного тока или силовое сопротивление). Некоторые из них являются показывающими аналого-цифровыми или аналоговыми самопишущими приборами, региструющими текущие значения измеряемой величины. Литература
Сведения об авторах главы
Авторы главы выражают благодарность сотрудникам ФГУП «КБОМ им. В.П. Бармина» Булатовой С.Д. и Гарбарчик Е.Ю. за активное участие в подготовке материалов главы к печати.
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

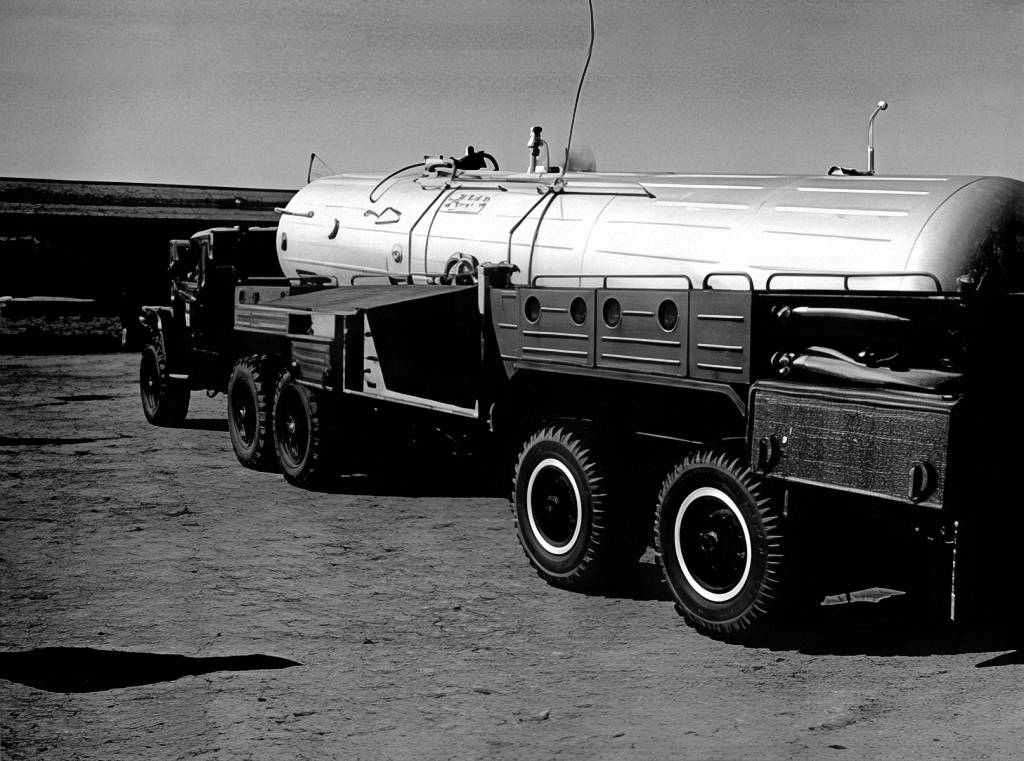

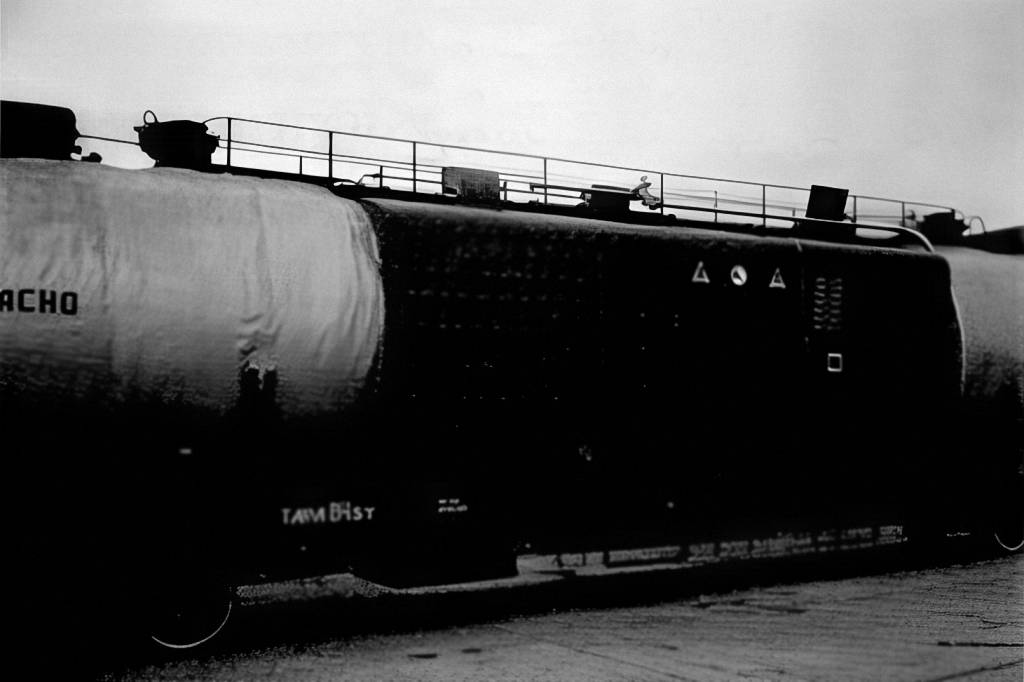
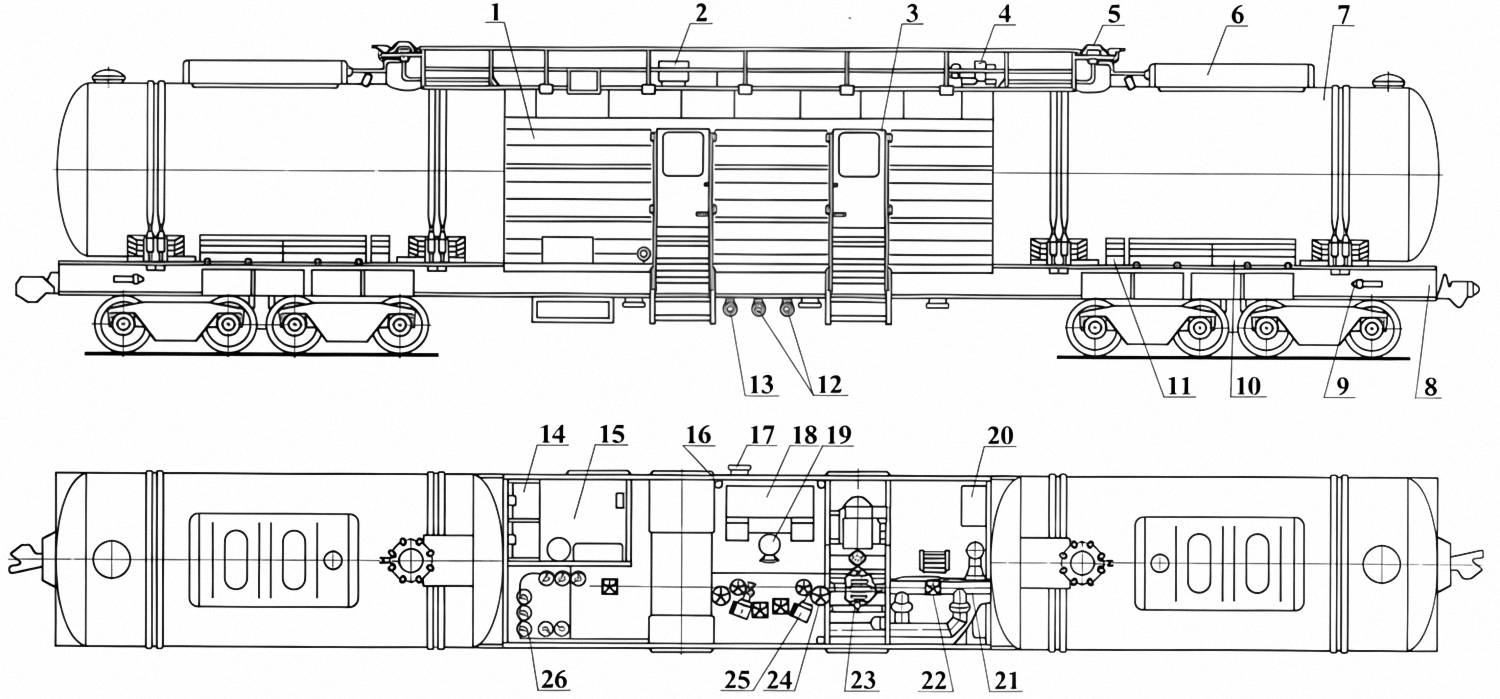
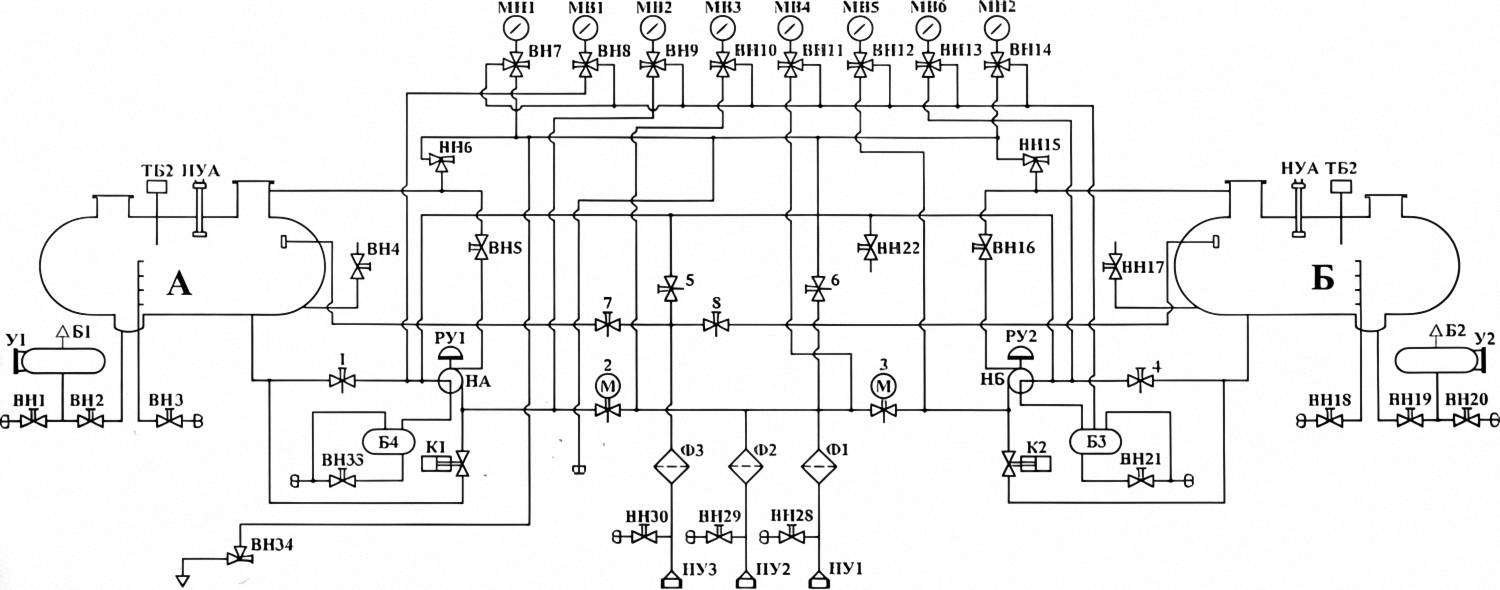
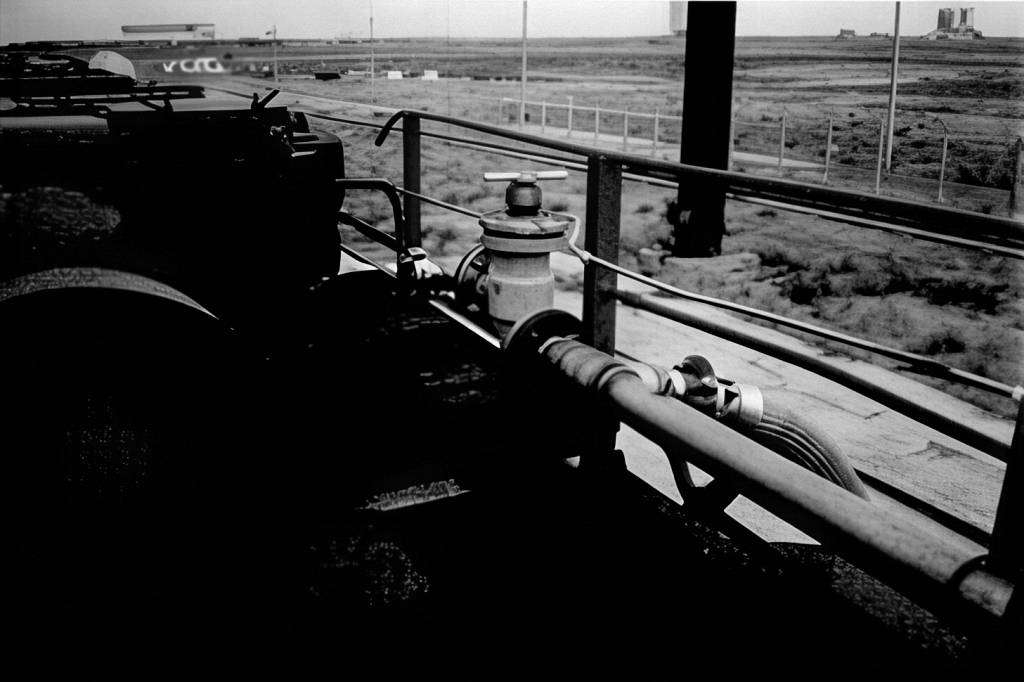
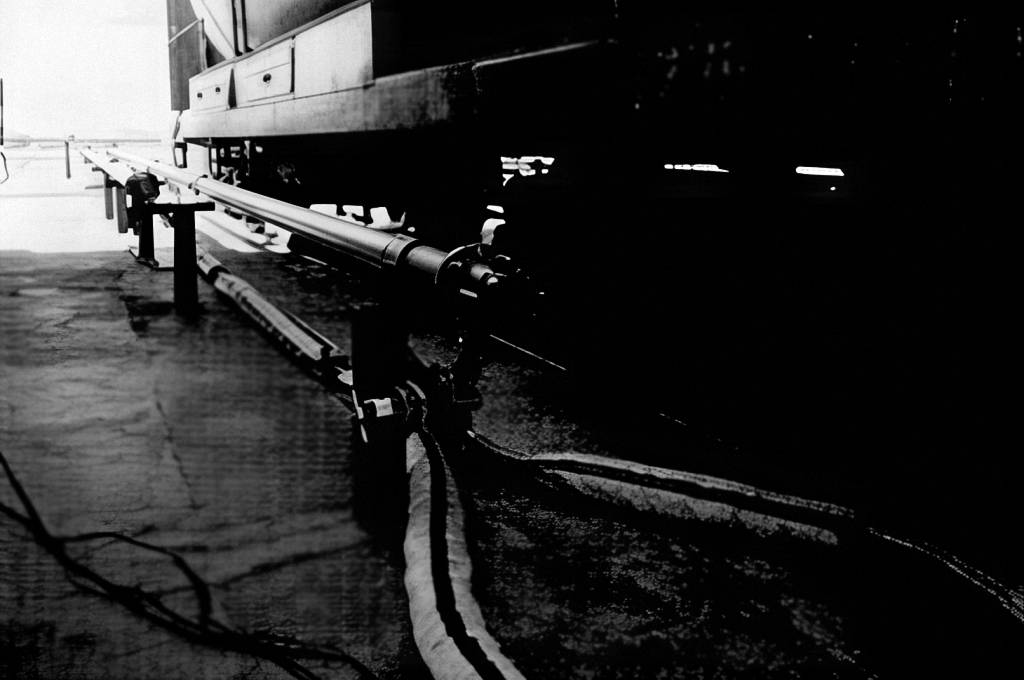
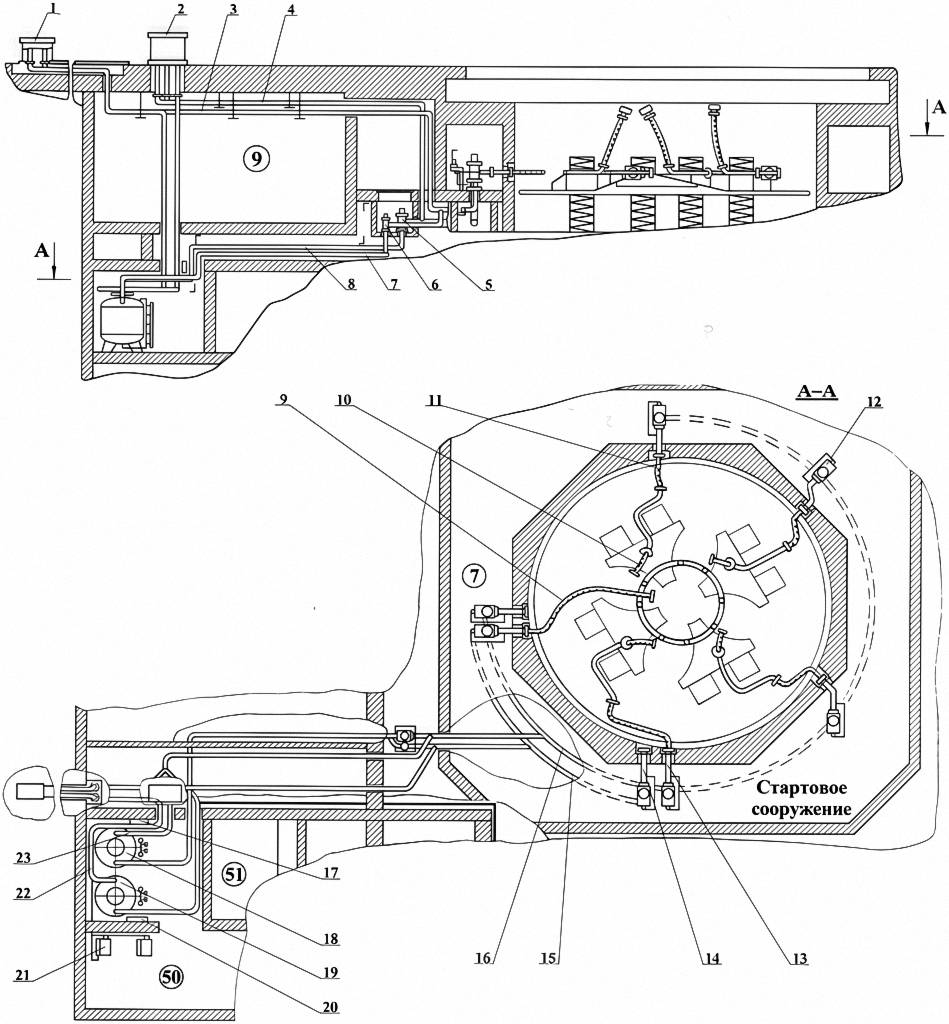
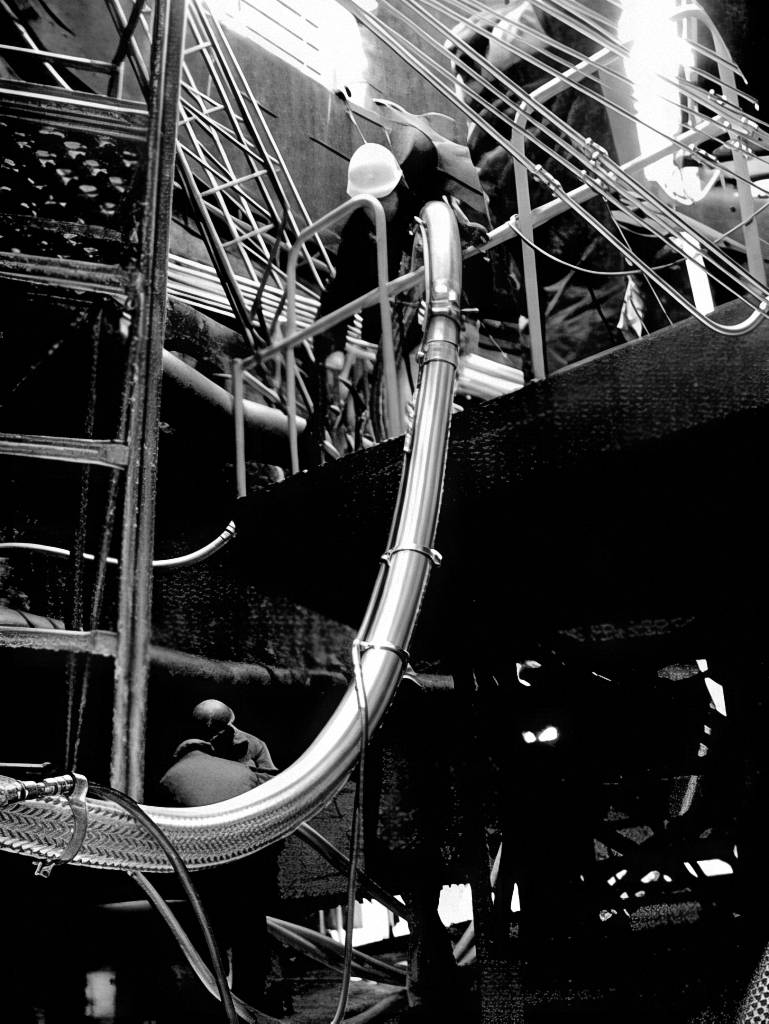
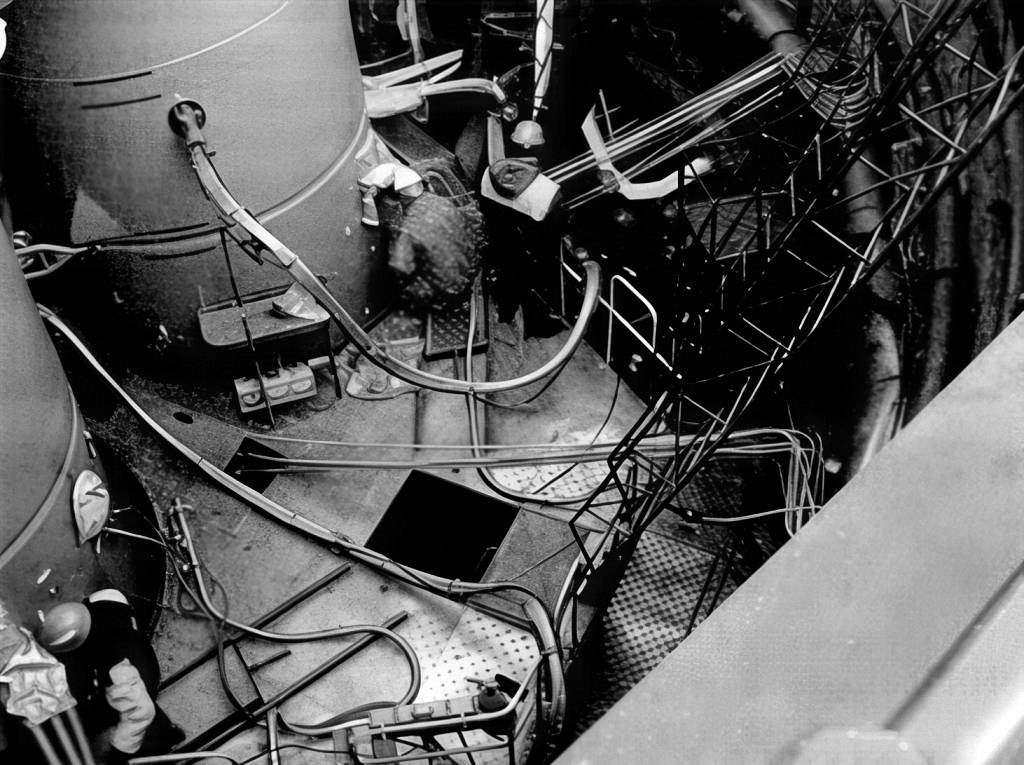
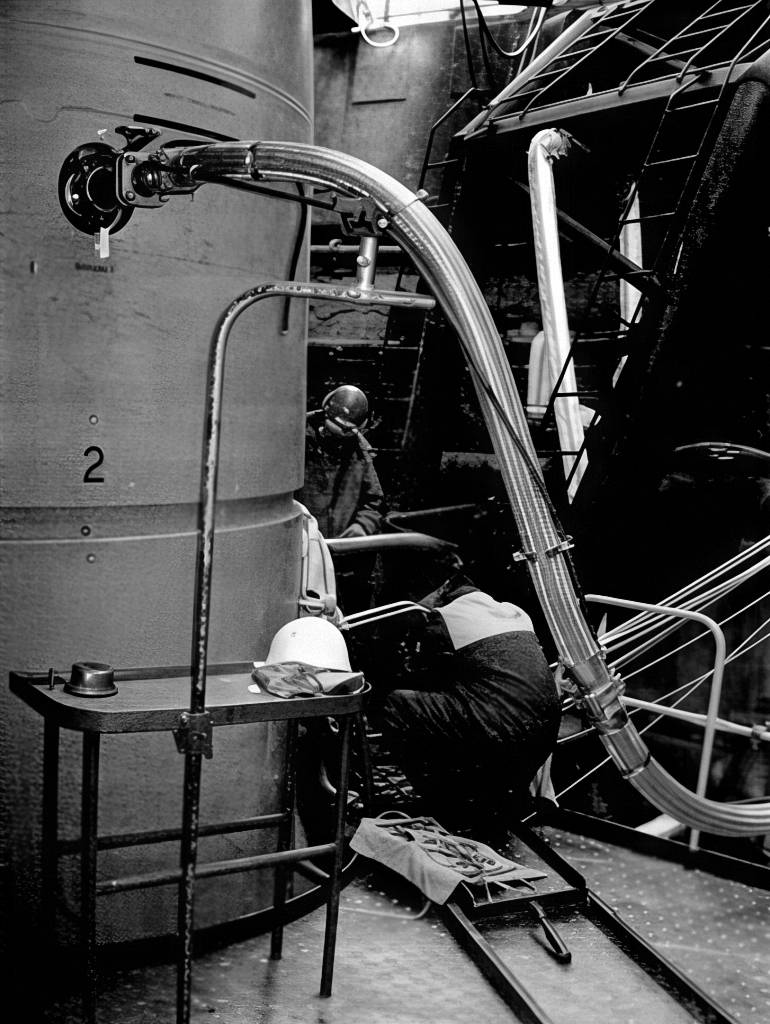
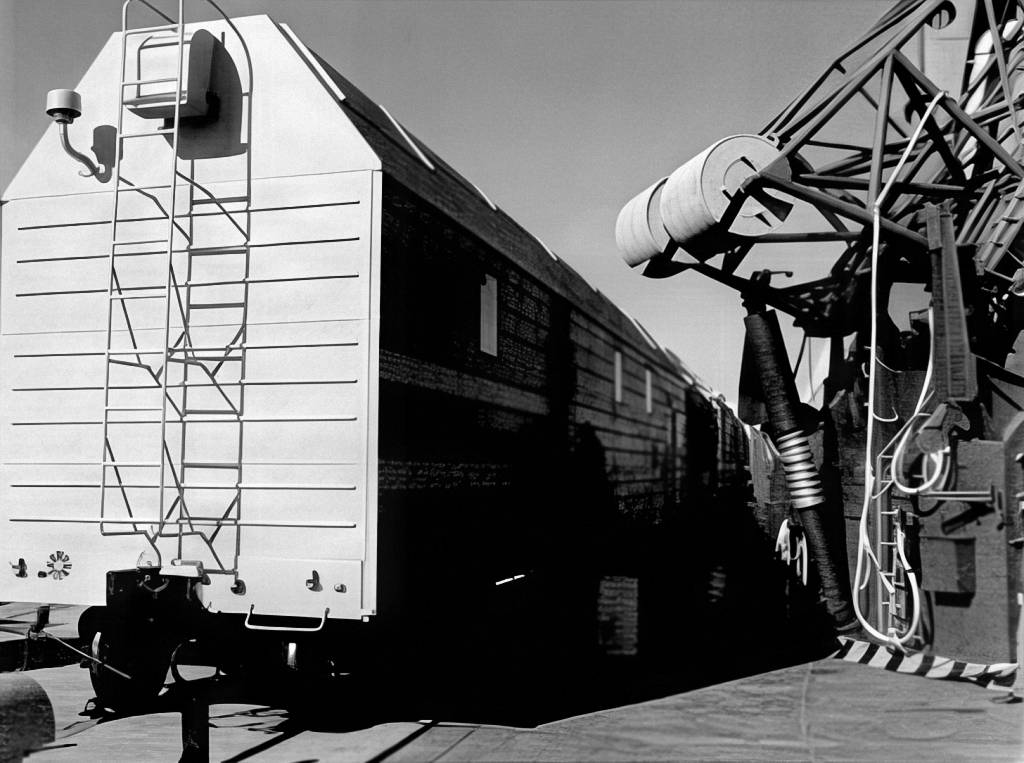
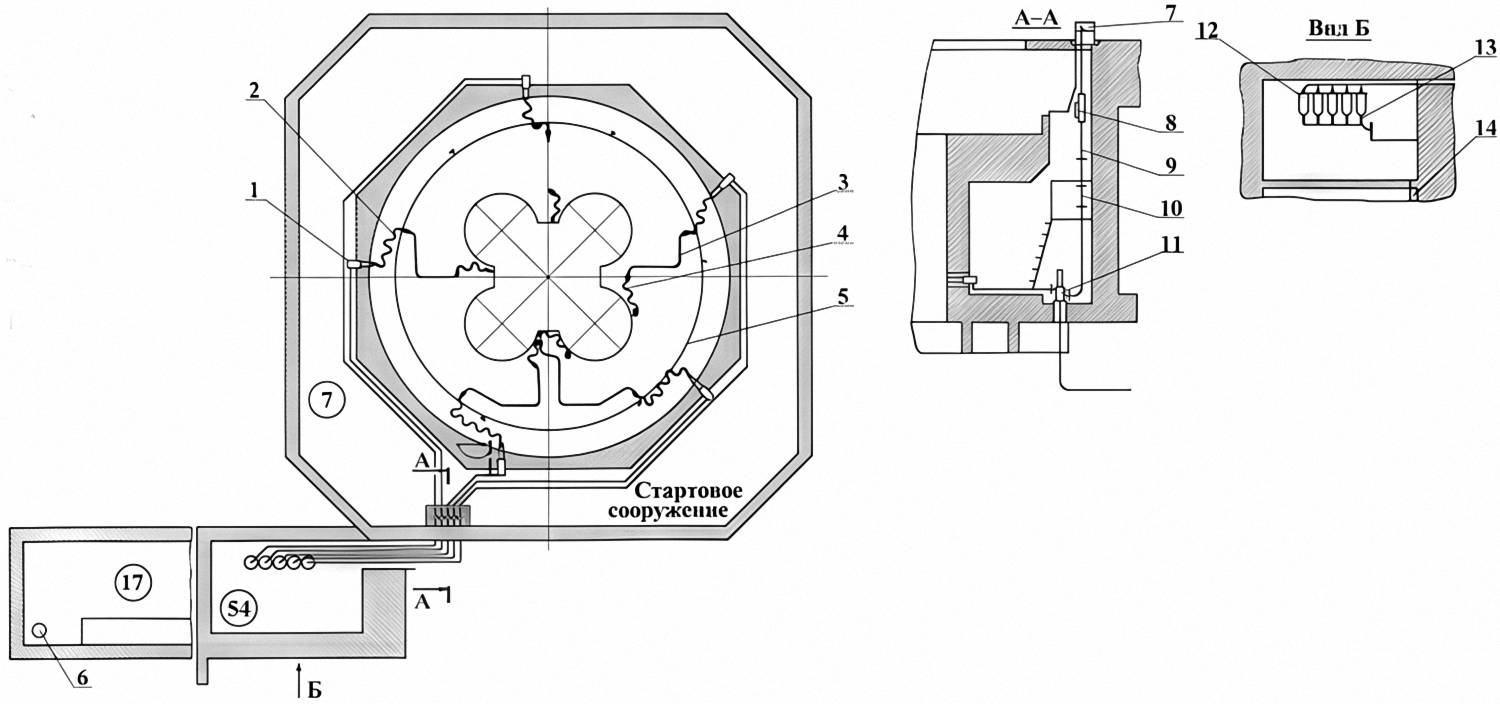
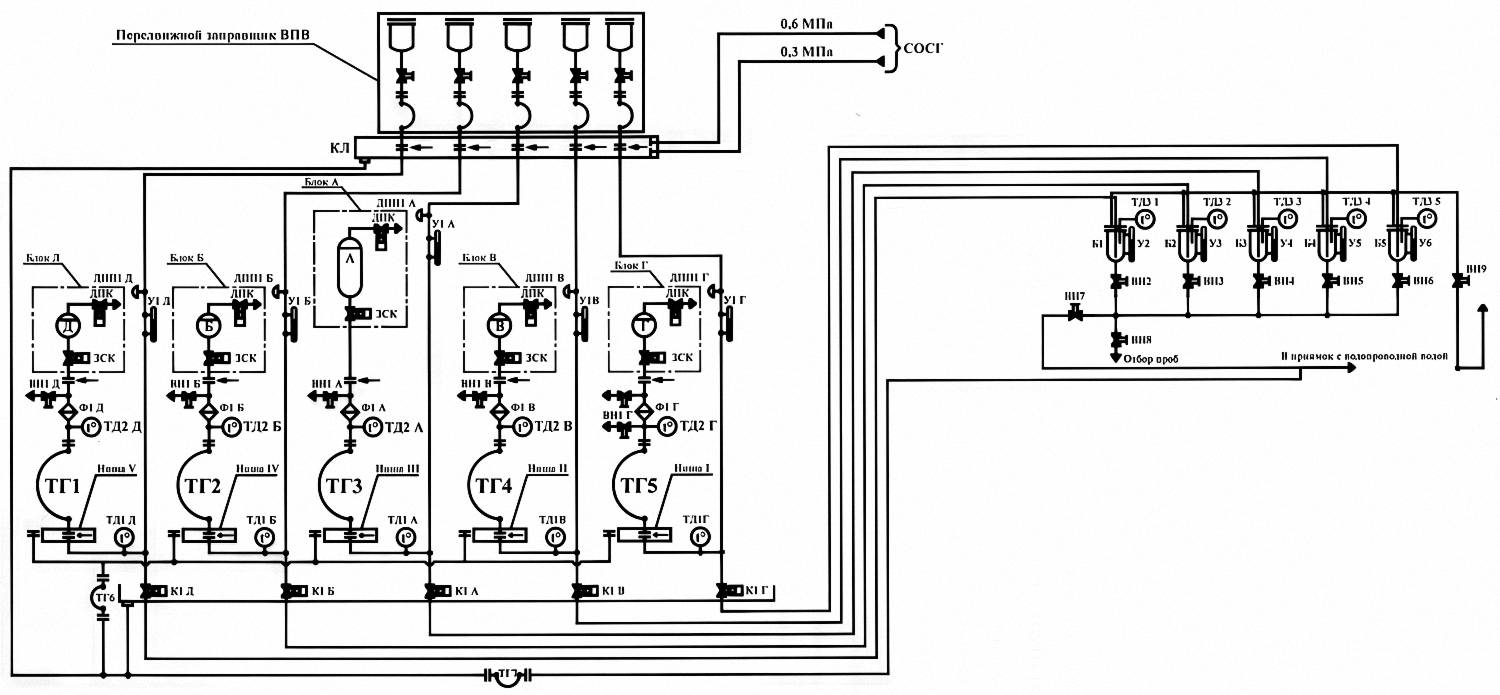
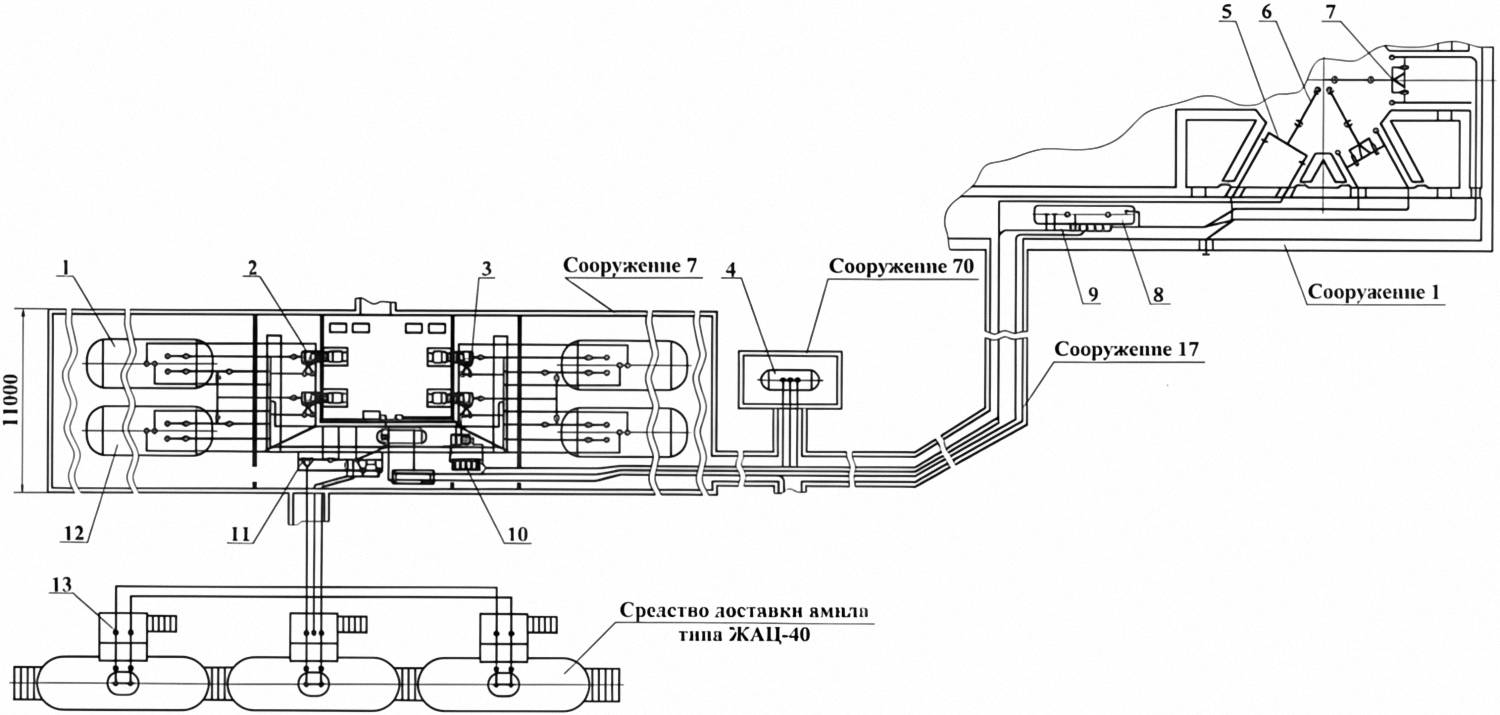
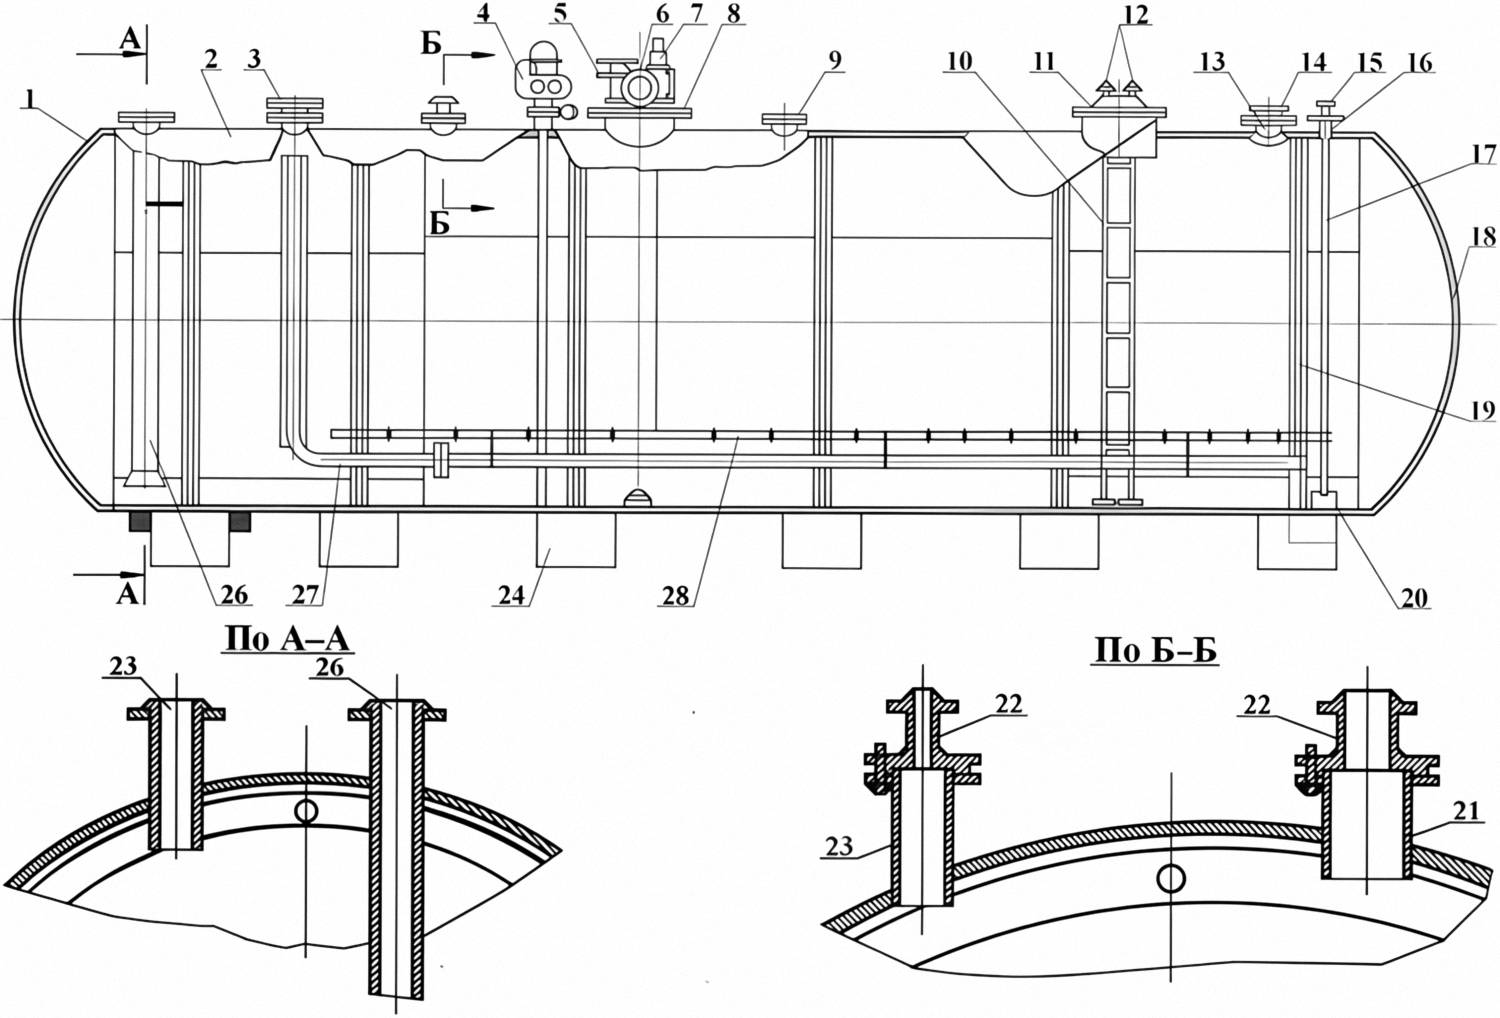
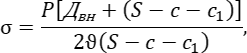
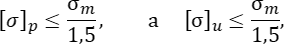
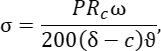
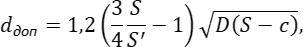 , но не более 7,5 см.
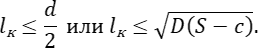
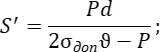
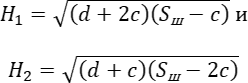
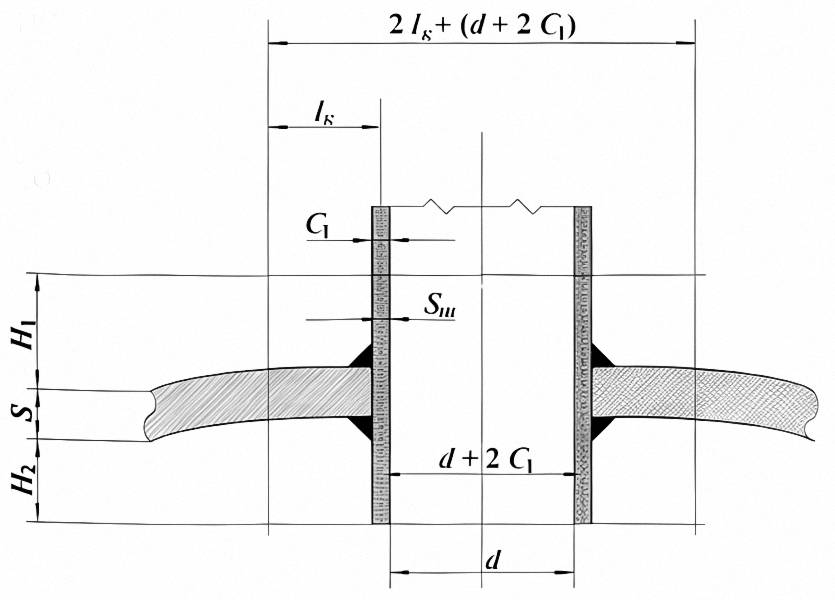


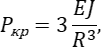
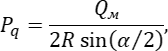

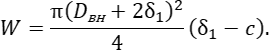
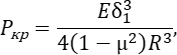
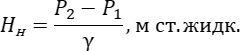
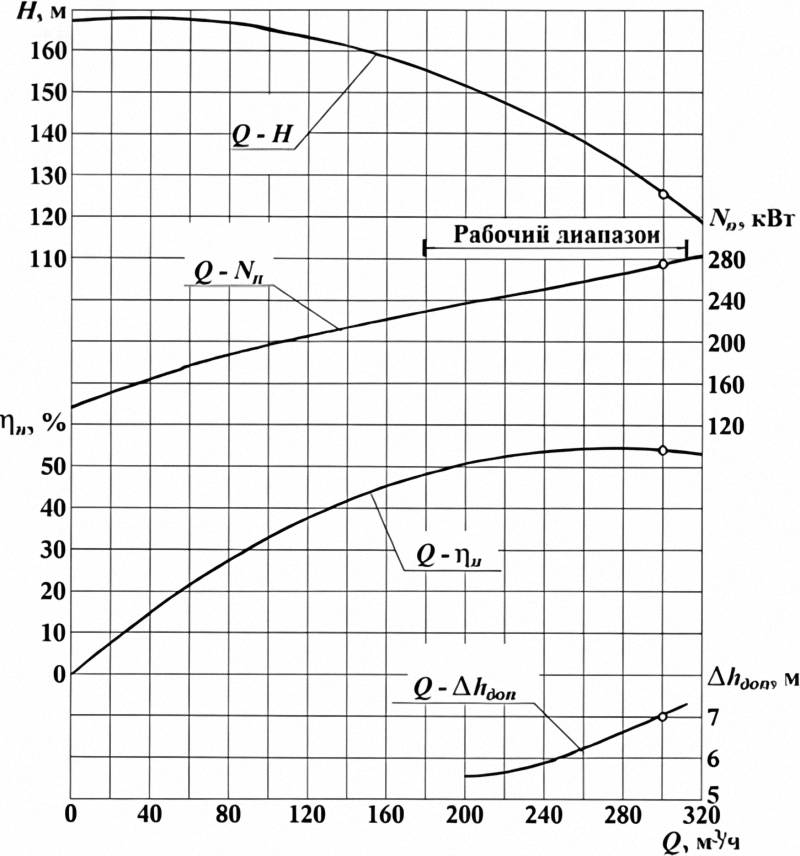
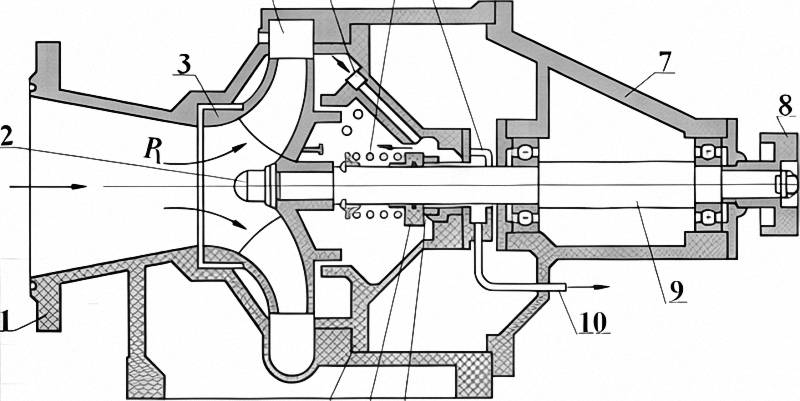
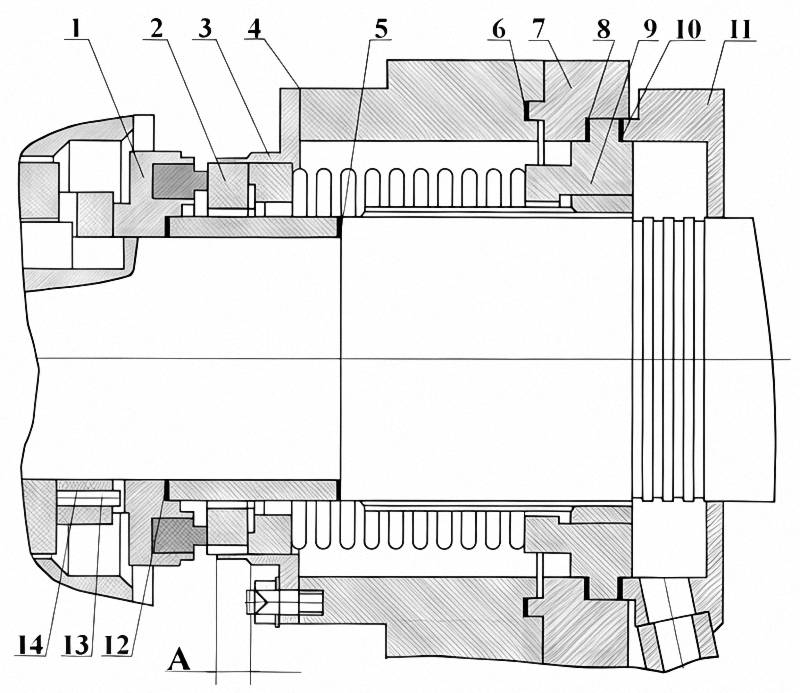
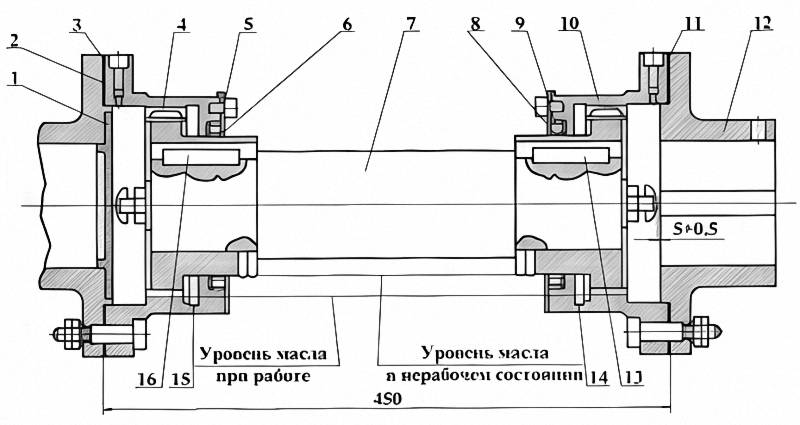
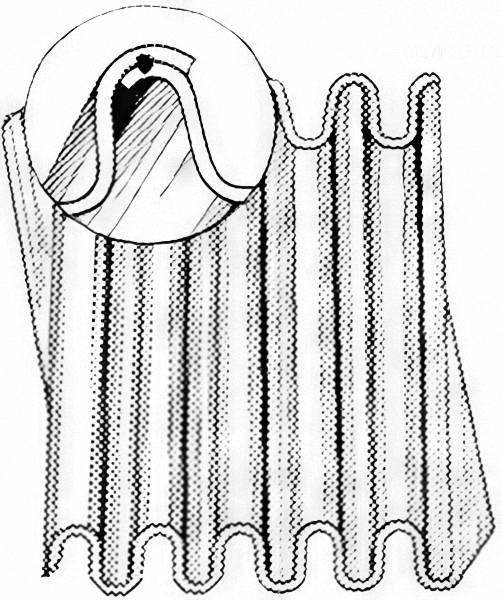
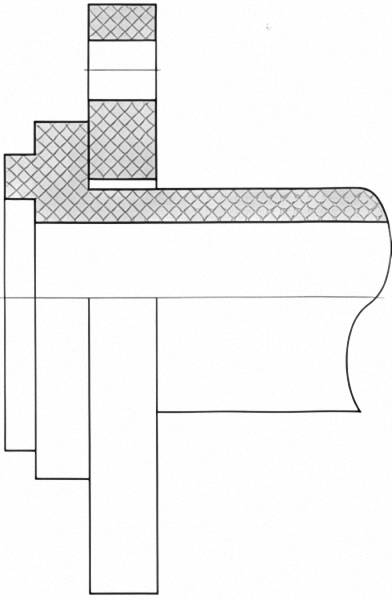
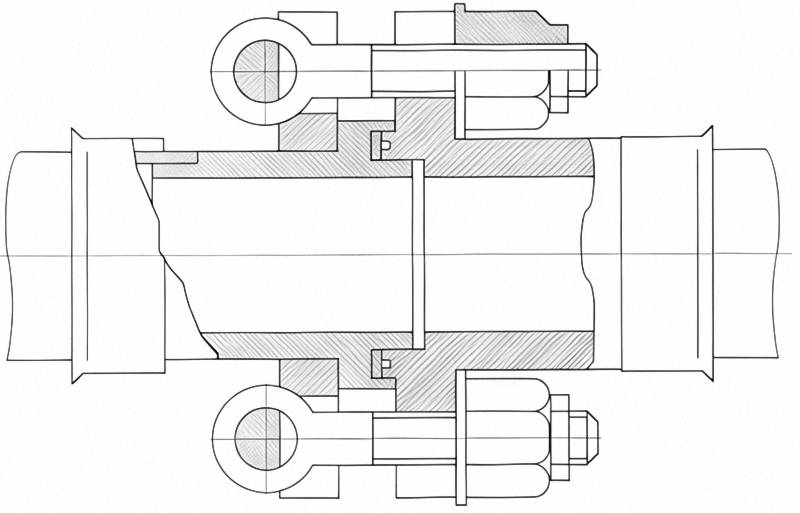
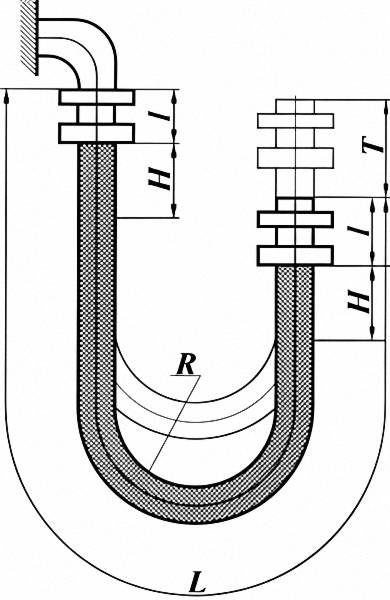
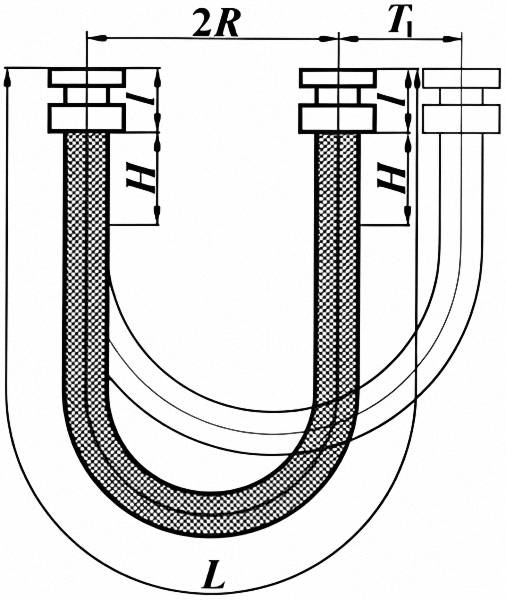
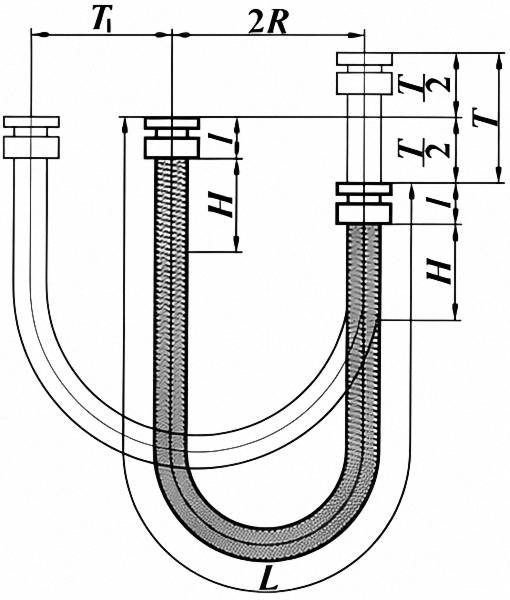
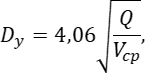
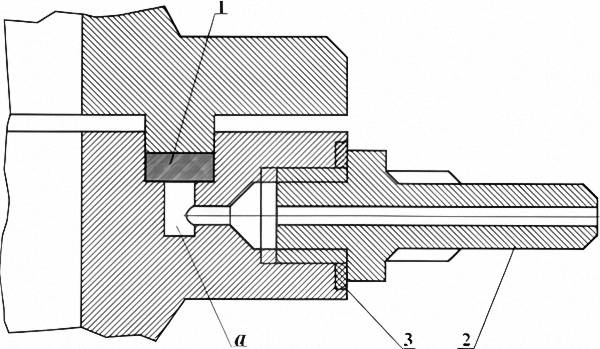
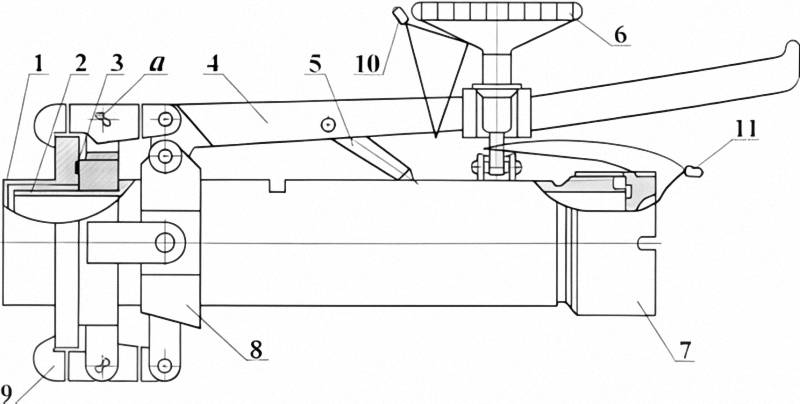
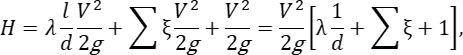
 – потеря напора при выходе из трубопровода в резервуар (для турбулентного режима коэффициент кинематической энергии
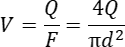 , можно выразить напор через расход:
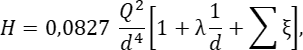
 трубопровода скоростной напор
 пренебрежимо мал по сравнению с общей потерей напора, поэтому это уравнение можно записать в следующем виде:
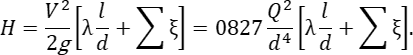

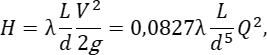
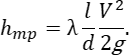
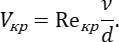
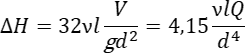 , а для турбулентного течения (Re ≥ 3000) в гладких трубах – по эмпирической формуле Конакова:
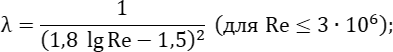
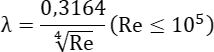 и
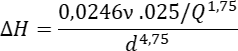 – для цельнотянунутых трубопроводов из цветных металлов (медные, латунные, свинцовые и др.) и стеклянных во всем диапазоне значений
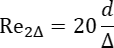 , где
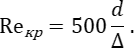
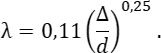
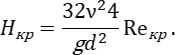
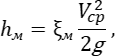
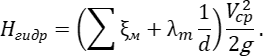
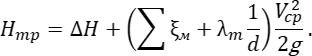
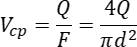 , получим